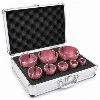
Kétségtelen, hogy aGyémánt csiszolókoronga legjobb választás a precíz csiszoláshoz és simításhoz kereskedelmi környezetben. Ezek a csúcstechnológiás csiszolótermékek tökéletesen működnek keményfém szerszámokon, valamint kerámián, kőn, üvegen és más kemény és törékeny anyagokon. A gyémánt kerekek vásárlásának megválasztása közvetlen hatással van a teljesítményre, a működési költségekre és a termékminőségre. Ez az oka annak, hogy az ipari köszörülési műveleteket végző beszerzési szakembereknek nagyon óvatosnak kell lenniük a választás során.
A gyémánt csiszolókorongok megértése
A gyémánt csiszolókorong egy rendkívül precíz és csiszolószerszám, amely természetes vagy mesterséges gyémántszemcsékből készül, amelyeket különleges módon kötnek össze. A gyémánt sokkal keményebb, mint a közönséges csiszolóanyagok, például az alumínium-oxid vagy a szilícium-karbid (körülbelül 7000 kg/mm² a Knoop-skálán), és jobban átadja a hőt, ezért a legjobb választás olyan anyagok csiszolásához, amelyek nem reagálnak jól a szokásos csiszolóanyagokra.
Szerkezet és összetétel
A kerék szerkezetét alkotó három fő rész a gyémántszemcsék, a kötőanyag és az acél magház. A rács mechanikusan támaszt és stabilan tartja a méreteket. A vágóelemek gyémánt szemcsék, amelyeket gondosan kiválasztottak és szemcseméret szerint rendeztek. A láncszem, amely lehet műanyagból, fémből, üvegezett üvegből vagy galvanizált, a helyükön tartja a gyémántokat, miközben lehetővé teszi, hogy természetes módon kopjanak, és köszörülés közben kiélesedjenek.
Kötvénytípusok és alkalmazások
Az üzleti világban a különböző kötvényrendszerek különböző igényeket elégítenek ki. Mivel a műgyanta kötelékek rugalmasak és önmagukat is élesíthetik, nagy sebességű keményfém- és kerámiaanyagokhoz használhatók. A fém láncszemek, amelyek általában bronzból készülnek, nagyon erősek, kővágásra és üvegszegélyezésre használhatók. A nagy porozitású hűtést és az egyszerű tisztítást az üvegezett kötések teszik lehetővé, amelyek egyenletes teljesítményt biztosítanak a precíziós szerszámcsiszolásnál. Annak érdekében, hogy a gyémánt a helyén maradjon és a szerkezet erős maradjon, minden kötéstípus saját keményedési vagy szinterezési folyamaton megy keresztül: a gyanta 180-220 fokon, a fém 750-850 fokon, a kerámia pedig 1250 fok feletti hőmérsékleten.
Alapvető teljesítményelőnyök
Nagy és mérhető előnyökkel jár a gyémánt kerekek használata más élezési kellékek helyett. A gyémánt sokkal keményebb, mint a legtöbb csiszolóanyag, ami miatt ezek a korongok sokkal jobban csiszolnak, mert gyorsan eltávolítják az anyagot és növelik a termelékenységet. Mivel kopásállóak, sokkal tovább tartanak, és sokkal lassabban kopnak, mint a hagyományos csiszolókorongok, ami azt jelenti, hogy nem kell olyan gyakran cserélni a kerekeket.
A stabil csiszolási teljesítmény és az alacsony deformáció nagy gépi precizitást eredményez, ami szoros mérési pontosságot és sima felületkezelést biztosít. Nagyon sokféle anyagon használható, beleértve a kőt, kerámiát, üveget, keményfémeket és más nehezen csiszolható anyagokat. Az alacsony hőtermelés a köszörülés során, valamint az önélezés és a forgácsok zökkenőmentes eltávolítása minimálisra csökkenti a munkadarabok hőkárosodását. Ha megnézzük, hogy mennyivel kevesebb kerékfogyasztás, kevesebb váltás és jobb gyártási hatékonyság kerül a hosszabb gyártási ciklusokba, akkor egyértelművé válik a teljes költséghatékonyság.
A gyémánt csiszolókorongok összehasonlítása más csiszolókorongokkal
A teljesítménybeli különbségek ismeretébenGyémánt csiszolókorongokés más köszörülési fogyóeszközök segítik az anyagmozgatási igényeinek megfelelő okos vásárlási döntéseket.
Gyémánt vs. CBN Wheels
A gyémánt és a CBN (Cubic Boron Nitride) kerekek egyaránt nagyon durvák, de különböző típusú anyagokhoz használják őket. A gyémánt kerámia, kő, keményfém és más színesfém anyagokon működik a legjobban, míg a CBN-t mágneses fémek kezelésére tervezték. Ennek az az oka, hogy a gyémánt többnyire szén, és a vas magas őrlési hőmérsékleten kémiai reakcióba lép a szénnel. Ezáltal a szerszám gyorsan elhasználódik a karbonizáció révén. Vásárláskor az acéllal vagy öntöttvassal dolgozó csapatoknak CBN kerekeket, míg a keményfém vágószerszámokkal, kerámia felületekkel vagy kőalkatrészekkel dolgozó csapatoknak gyémánt kerekeket kell kérniük.
Gyémánt kontra hagyományos csiszolóanyag
Az alumínium-oxid és a szilícium-karbid a hagyományos csiszolóanyagok példái, amelyek elöl olcsóbbak, de nem működnek jól kemény anyagok vágására. Ezek a régimódi kerekek gyorsan elhasználódnak, gyakran kell olajozni vagy cserélni, és gyakran túl sok hőt termelnek, ami károsíthatja a precíziós munkadarabokat.
A gyémánt csiszolókorong éles ellentétben áll ezekkel a hagyományos opciókkal, kivételes keménységet és kopásállóságot kínálva az igényes alkalmazásokhoz. Ha összehasonlítja a felhasznált anyag mennyiségét a kerék kopásával, a gyémánt kerekek általában 100-1000-szeresek a munka alapján. Ez a nagy különbség a teljesítményben és az élettartamban megéri a nagyobb eredeti befektetést azoknak a vállalkozásoknak, amelyek kemény anyagokkal dolgoznak.
Gyanta kontra üvegezett kötés kiválasztása
A kötvényválasztás nagy hatással van a gyémánt kerékcsoportokon belüli sikerre. A gyantakötések agresszíven vágnak, és elbírják a leállított vágásokat is, ezért a legjobbak durva köszörüléshez és rugalmasnak kell lenniük. Mivel jobban megőrzik formájukat és precízen felöltözhetők, az üvegesített kötések tökéletesek a csiszolási feladatokhoz, ahol nagyon fontos a méretszabályozás. A fémkötések a legtartósabb megoldás a nedves csiszoláshoz a kőgyártásban és az üveggyártásban.
Hogyan válasszuk ki az alkalmazásához megfelelő gyémánt csiszolókorongot
Mielőtt kiválasztaná a megfelelőtGyémánt csiszolókorong, alaposan át kell gondolnia számos technikai és működési tényezőt. Ez azért van így, hogy a szerszám specifikációit össze lehessen hangolni a köszörülési igényekkel.
Kritikus kiválasztási paraméterek
A szemcseméretben kifejezett gyémánt szemcseméretet hálóban vagy mikronban mérik, és ez közvetlen hatással van a felület minőségére és az anyag eltávolításának sebességére. A durva szemcsék (40–80 mesh) alkalmasak a nagyolásra és az alapanyag gyors eltávolítására, míg a finom szemcsék (400–3000 mesh vagy több) sima felületeket biztosítanak a befejezéshez. A koncentráció azt mutatja meg, hogy hány karátnyi gyémánt van egy köbcentiméter kötőmátrixban. A 100-as koncentráció azt jelenti, hogy köbcentiméterenként 4,4 karát van. A magasabb koncentrációk (100–125) aktívabbá teszik a vágást sok anyag eltávolításához, míg a közepes és alacsony koncentrációk (50–75) nagyobb teret biztosítanak a forgácstisztításnak a precíz simítás érdekében.
A kerék alakjának és méreteinek meg kell felelniük a gép követelményeinek és a tárgy alakjának. Az egyenes korongokat gyakran felületi köszörülésre, a csészekorongokat gyakran szerszám- és vágócsiszolásra, a tányérkorongokat pedig íves csiszolásra. A kötéskeménység azt mutatja, hogy a mátrix milyen szilárdan tartja a gyémántszemcséket. Kemény anyagok csiszolásakor a lágyabb kötések könnyebben engedik el a fénytelen gyémántokat, míg lágy anyagok csiszolásakor a keményebb kötések tovább tartják a szemcséket.
Karbantartási és biztonsági protokollok
A kerekek tovább tartanak és biztonságosabbak, ha megfelelően karbantartják őket. A hűtőfolyadék alkalmazása azért fontos, mert csökkenti a hősokkot, öblíti le a csiszolóforgácsot, és megakadályozza a kerekek terhelését. Az új gyémántszemcsék felfedésével a szilícium-karbid pálcákkal vagy gyémánt csávázószerszámokkal történő rendszeres csávázás élessé teszi a vágóéleket. A csiszológépek nem kapnak felületi zajt vagy a csapágyak idő előtti kopását a vibráció miatt, amikor dinamikus kiegyensúlyozást használnak. A kezelőknek soha nem szabad gyorsabban haladniuk, mint a kerék névleges kerületi sebessége, amely általában 35 és 60 m/s között van a kötés típusától és a munkától függően.
Költség-teljesítmény elemzés
A valódi értéket úgy találjuk meg, ha a teljes birtoklási költséget nézzük a vételár helyett. Figyelembe kell venni, hogy mennyibe kerülnek a kerekek, mennyi ideig bírják normál használat mellett, mennyibe kerül a kerekek cseréje, mennyi ideig áll le a gép váltáskor, valamint a kész alkatrészek minősége. A gyémánt kerekek általában 50-100-szor tovább bírják, mint a kemény anyagokon lévő hagyományos kerekek, ami azt jelenti, hogy sok pénzt takarítanak meg az alkatrészenkénti költségek csökkentése során, noha kezdetben többe kerülnek. Mielőtt nagyot lépnének, a beszerzési dolgozóknak statisztikát kell kérniük az eladóktól az őrlési arányokról és esettanulmányokról a teljesítményre vonatkozó állítások alátámasztására.
Beszerzési és beszállítói szempontok globális B2B ügyfelek számára
MegszerezniGyémánt csiszolókorongokipari felhasználáshoz olyan szolgáltatókkal kell együttműködnie, akik ismerik a terméktechnológiát és a globális vállalkozások közötti folyamatok igényeit.
Szállítói képességek és tanúsítványok
A jó hírnévvel rendelkező beszállítók azáltal mutatják be, hogy tudják, hogyan kell elkészíteni a dolgokat azáltal, hogy minőségi tanúsítványokat szereznek, például az ISO 9001 minőségirányítási és iparág-specifikus szabványokat. A teljes feldolgozást házon belül kell elvégezni a gyártáshoz, a mátrixmegmunkálástól és a gyémántszedéstől a szinterezésig, a precíziós köszörülésig és a dinamikus kiegyensúlyozásig. Az ilyen típusú vertikális összeolvadásnál a minőség-ellenőrzés mindig ugyanaz, és elegendő gyártási kapacitás áll rendelkezésre a nagy igények kezelésére. A külföldi ügyfelekkel dolgozó beszállítóknak lépést kell tartaniuk az ezekben az országokban szükséges engedélyekkel, például az európai ügyfelek CE-jelölésével.
OEM és testreszabási szolgáltatások
A márkatulajdonosoknak és eladóknak gyakran egyedi árukra van szükségük ahhoz, hogy termékeik kitűnjenek. A megfelelő szolgáltatók OEM-szolgáltatásai közé tartozik a saját címkézés, a címkézett csomagolás kialakítása és a színek testreszabása, amelyek segítenek az ügyfeleknek felismerni a márkáját. Az egyéni specifikációk közé tartoznak a méretek, szemcsetípusok és koncentrációk. Az alacsony minimális rendelési mennyiség (MOQ) lehetővé teszi a piac tesztelését anélkül, hogy sok készletet kellene vásárolnia. Ez különösen hasznos új termékek bevezetésekor vagy új piaci résekhez való csatlakozáskor.
Logisztika és átfutási idők
A gyártási tervek összehangolása, a minőségellenőrzés, az export papírmunka és a szállítási műveletek mind a nemzetközi beszerzés részét képezik. A megbízható eladók egyértelmű várakozási időt adnak, amely általában 20-35 nap az alapvető cikkek esetében, és 35-50 nap a teljesen személyre szabott rendeléseknél. A kialakult szállítási kapcsolatok biztosítják, hogy a szállítási tervek mindig ugyanazok legyenek, és a fuvardíjak megfizethetőek legyenek. Ha technikai kérdések vagy minőségi problémák merülnek fel, azokat gyorsan és egyszerűen meg lehet oldani az egyértelmű biztosítási kötvényeknek és a gyors értékesítés utáni támogatásnak köszönhetően.
Kiváló gyártás: a nyersanyagoktól a kész kerekekig
A gyártási folyamat megértése segít a beszerző dolgozóknak megítélni a beszállítók szakértelmét és az általuk forgalmazott gyémánt csiszolókorong-termékek szabályszerűségét.
Az acél alaptest precíziós megmunkálása esztergálási, marási és köszörülési folyamatokkal elindítja a gyártási folyamatot. Ezt követi a sorjázás és a gondos tisztítás, hogy az alkatrészek laposak és koncentrikusan formásak legyenek. A megfelelő szintetikus gyémántok kiválasztása, a szemcseméret egyenletes eloszlását biztosító szűrés, valamint a szennyeződésektől való tisztítás a gyémántok kiválasztásának és válogatásának része. Adagoláshoz és keveréshez a gyémántot, a kötőanyagport és a töltőanyagokat gondosan le kell mérni a recept szerint. Ezután a keveréket alaposan össze kell keverni, hogy megbizonyosodjon arról, hogy a százalékos arány az egész csiszolórétegben azonos.
A mátrixot óvatosan helyezzük a formalyukba a forma betöltése után. A gyémántkeveréket ezután óvatosan feltöltik, és a felületet kiegyenlítik, hogy szabályozzák a csiszolóréteg vastagságát és konzisztenciáját. A keveréket hidraulikus nyomással összepréselik, hogy vastag zöld testet kapjanak, rögzített formájúak. Ez megakadályozza, hogy az alak megváltozzon a következő lépésben, amely a hőkezelés. A szinterezési vagy kikeményítési szakaszban a szabályozott melegítés szilárdan megköti a gyémántszemcséket az anyagban. A gyantakötések 180-220 fokon, a fémkötések 750-850 fokon szintereznek, a kerámiakötések pedig magas hőmérsékletű szinterezést igényelnek 1250-1400 fokon.
Az anyag felmelegítése után először le kell bontani, sorjázni és formázni, hogy megszabaduljon a felületi hibáktól.Gyémánt csiszolókoronggyakran alkalmazzák a későbbi megmunkálási műveletekben, mivel kiváló kopásállósága és a kemény vagy szinterezett munkadarabok szűk tűréseit képes fenntartani. A külső átmérő, a szélesség és a belső furat mind nagyon szigorú szabványok szerint van megmunkálva a finom csiszolás során.
Ez biztosítja, hogy a méretek helyesek legyenek, és hogy a végfelületen kevés legyen a kifutás. A nagy sebességgel végzett dinamikus kiegyensúlyozási tesztek során a súly eltávolításával a tömegeloszlási egyensúlyhiányok megtalálhatók és kijavíthatók. Ez megakadályozza a rázkódást és az élek repedését működés közben. A jelölés, a nedvességálló csomagolás és a tárolás előtt alapos ellenőrzési eljárásokkal ellenőrizze a tétel megjelenését, méretét, keménységét, egyensúlyát és forgási szilárdságát.
A gyémánt csiszolókorong-technológia jövőbeli trendjei és innovációi
Az őrlési fogyóeszközök üzletága folyamatosan változik, mert új anyagokat fejlesztenek ki, a gyártási folyamatok javulnak, és digitális technológiákat adnak hozzá a teljesítmény és a hatékonyság javítása érdekében.
Fejlett kötvényrendszerek
A hibrid kötésrendszerek kutatása a különböző kötési módszerek legjobb részeit ötvözi, így biztosítva a fémkötések szilárdságát és a gyantarendszerek önélező képességét. A nanoszerkezetű kötésmátrixok megkönnyítik a hűtőfolyadékok bejutását a Diamond csiszolókorongba, ami segít a helyén maradni. Ezek a változtatások meghosszabbították a korongok élettartamát, és egyenletesebbé tették a köszörülést az anyagok szélesebb körében.
Intelligens gyártási integráció
Az új szenzortechnológiák segítségével valós időben ellenőrizheti a köszörűkorong állapotát. A rezgésminták, a zajszintek és az energiafelhasználás rögzítésével kitalálhatja, milyen gyakran kell felvenni a kormányt, és mennyi ideig fog tartani. Ez a prediktív karbantartási megközelítés a javításhoz csökkenti a nem tervezett állásidőt és maximalizálja a kerékhasználati arányt, ami pénzt takarít meg a nagy mennyiségű gyártás során.
Fenntarthatósági kezdeményezések
A környezetvédelmi aggályok olyan új ötletekhez vezetnek, mint a vízbázisú hűtőfolyadékok, a szinterezési eljárások során csökkentett energiafogyasztás és a kerékfelújítási programok, amelyek meghosszabbítják a termékek élettartamát. Amikor az ipari vásárlók környezeti, társadalmi és irányítási kritériumok széles skáláját alkalmazzák annak eldöntésére, hogy mit vásároljanak, a fenntartható gyártási gyakorlatokba befektető beszállítók jó helyzetben lesznek.
Következtetés
KiválasztásGyémánt csiszolókorongokA fogyóeszközök csiszolásához olyan üzleti választás, amely az iparágak széles körében befolyásolja a minőséget, a teljesítményt és az árakat. Ha kemény és törékeny anyagokkal dolgozik, a gyémánt korongok egyértelműen jobbak, mint a többi csiszolóanyag, mert keményebbek, hosszabb élettartamúak és pontosabbak. A jó beszerzéshez ismernie kell a műszaki specifikációkat, meg kell néznie a teljes tulajdonlási költséget, és olyan szolgáltatókkal kell együttműködnie, akik megmutatják, hogy tudják, hogyan kell dolgokat elkészíteni, az Ön igényeihez igazítani, és szilárd globális logisztikai támogatást kell nyújtani. Ahogy a technológia folyamatosan fejlődik a dolgok jobb működésében és hosszabb élettartamában, a gyémántkorongok továbbra is fontos eszközök maradnak a precíz csiszolási munkákhoz az építőanyagok, autóalkatrészek, ipari gyártás és speciális anyagfeldolgozó iparban.
GYIK
Miért üvegesedik a gyémánt csiszolókorongom és veszíti el a vágási képességét?
Az üvegezés akkor következik be, ha a kötési mátrix túl kemény a munkadarab anyagához képest. Emiatt a Diamond csiszolókorong szemcséi eltompulnak anélkül, hogy elengednék, hogy új vágóéleket tárjanak fel. A probléma megoldásához a kereket szilícium-karbid pálcával vagy kifejezetten erre a célra készült gyémánt komóddal kell felhúzni. Ez eltávolítja a fénytelen felső réteget, és felfedi az éles gyémántokat. Másrészt az őrlés paramétereinek megváltoztatása – például az előtolás lassítása vagy a vágási mélység növelése – segíthet a megfelelő köszörülési erők megőrzésében, amelyek elősegítik a természetes önélezést.
A gyémánt csiszolókorongok hatékonyan köszörülhetik az acélt?
A gyémánt kerekeket általában nem szabad vasfémekhez használni, mert a szén kémiai reakcióba lép a vassal az őrlési hőmérsékleten, így a vas gyorsan grafittá válik, és felgyorsítja a kerékkopást. A CBN kerekeket az acél, öntöttvas és más fémötvözetek jobb köszörülésére tervezték, mint más kerekek, és tovább tartanak és jobban működnek ezeken az anyagokon. A dolgok vásárlására vonatkozó követelményeknek egyértelművé kell tenniük, hogy a gyémánt kerekeket színesfémekhez, a CBN kerekeket pedig fémes anyagok feldolgozásához használják.
Hogyan befolyásolja a kerékkoncentráció a köszörülési teljesítményt?
A koncentráció azt méri, hogy mennyi gyémánt van egy bizonyos helyen. A 100-as koncentráció azt jelenti, hogy egy köbcentiméterben 4,4 karát gyémánt van. A nagyobb mennyiségek (100–125) nagyobb teret biztosítanak a vágóéleknek az anyag gyors és hosszabb eltávolításához a nagyolási műveletek során. Alacsonyabb mennyiségek (50–75) több helyet biztosítanak a szemcsék között a forgácstisztításhoz, így jobbak a finom simítási munkákhoz, ahol a felület minősége nagyon fontos. A munkának megfelelő koncentráció javítja a hatékonyságot és a költséghatékonyságot egyaránt.
Társa az SNJ-vel gyémánt csiszolókorongok beszerzési igényeihez
Mi, a Danyang Sinodream Import & Export Co., Ltd.-nél több mint húsz éve készítünk dolgokat, és világszerte segíthetünk a B2B ügyfeleknek, akik megbízható gyémánt csiszolókorong-szolgáltatókat keresnek. Kombinált gyártóüzemeink elvégzik a teljes gyártási folyamatot, a gyémántkiválasztástól és a precíziós mátrixmegmunkálástól a szinterezésig, köszörülésig és dinamikus egyensúlyozásig. Ez biztosítja, hogy minden általunk gyártott kerék ugyanolyan kiváló minőségű és jól teljesítsen.
Szakértők vagyunk az importőrökkel, nagykereskedőkkel, szerszámmárka-tulajdonosokkal és vállalati vásárlókkal való együttműködésben egész Észak-Amerikában. Alacsony árainkat kínai gyártóbázisunk hatékonysága tette lehetővé. OEM és ODM szolgáltatásaink egyedi igényeket, saját címkézést és márkás csomagokat tudnak kezelni. Rugalmas minimális rendelési mennyiségekkel is rendelkezünk, amelyek lehetővé teszik, hogy kipróbálja a piacon vagy tömegesen vásároljon. Valamennyi áru megfelel a szigorú minőségi előírásoknak, és rendelkezik megfelelő tanúsítvánnyal a külföldi piacokon történő értékesítésre.
Küldhetsz e-mailt Colinnak a címreColin@sinodream.bizhogy megbeszélje igényeit, műszaki adatokat kapjon, vagy teljes árajánlatot kérjen következő gyémánt csiszolókorong-rendeléséhez. Látogasson el a sinodreamtools.com oldalra, hogy felfedezze teljes termékkínálatunkat, és megtudja, miért választják a beszerzési szakemberek a világ minden tájáról az SNJ-t kedvenc csiszolóanyag-gyártójukként.
Hivatkozások
1. Marinescu, ID, Rowe, WB, Dimitrov, B. és Inasaki, I. (2013). A csiszolóanyag-megmunkálási folyamatok tribológiája. William Andrew Kiadó.
2. Jackson, MJ és Davim, JP (2011). Megmunkálás csiszolóanyaggal. Springer Science & Business Media.
3. Malkin, S. & Guo, C. (2008). Köszörülési technológia: A csiszolóanyagokkal végzett megmunkálás elmélete és alkalmazásai. Industrial Press Inc.
4. Hitchiner, MP (2016). "Gyémánt és CBN csiszolókorongok kiválasztása precíziós gyártáshoz." Abrasives Magazine, 45(3), 28-35.
5. Salmon, SC (1992). "Modern csiszolási folyamat technológia." Gyártómérnökök Társasága Referenciakönyv-sorozat.
6. Klocke, F. (2009). 2. gyártási folyamatok: köszörülés, hónolás, lapozás. Springer-Verlag Berlin Heidelberg.