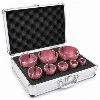
A megfelelő választásgyémánt csiszolókorongA precíziós csiszoláshoz négy fő változónak kell megfelelnie: kötés típusa, szemcsemérete, kerék geometriája és a munkadarab anyaga. A műgyanta kötésű tárcsa alkalmas keményfém és kerámia finom felületkezelésére, míg a fém kötőkorong megbirkózik a kő és üveg nehéz leforgácsolásával. A szemcseméret határozza meg, hogy gyors anyageltávolítást vagy tükörszerű felületet ér-e el. A megfelelő választás közvetlenül befolyásolja a szerszám élettartamát, a méretpontosságot és az alkatrészenkénti gyártási költséget – mindez kritikus tényező az ipari vásárlók nagy mennyiségben történő beszerzése szempontjából.
Miben különbözik a gyémánt csiszolókorong a hagyományos csiszolóanyagoktól?
A szintetikus gyémánt Mohs-keménysége 10, ami túlmutat a szilícium-karbid (Mohs ~9,5) és az alumínium-oxid (Mohs ~9) hatókörén. Ha gyantával, fémmel (bronz) vagy üvegezett rendszerekkel precízen elkészített acél vagy alumínium maghoz rögzítik, az eredmény egy gyémánt csiszolókorong, amely képes átvágni keményötvözeteket, követ, kerámiát és üveget – olyan anyagokat, amelyeket a hagyományos kerekek néhány percnél tovább nem bírnak.
Kötvénytípusok és mit jelentenek az Ön alkalmazásában
A rögzítési rendszer a kerék teljesítményét befolyásoló legfontosabb tényező. Amikor a gyanta kötések 180-220 fokban kikeményednek, rugalmas alátámasztást biztosítanak, amely megvédi a munkadarab kényes felületeit, és kiváló felületet biztosít. A fém (bronz) kötések 750-850 fokban szintereznek, így a csiszolóréteg rendkívül tartós és hőálló a nehéz lerakási munkákhoz. Ha az üvegezett kötéseket 1250–1400 fokra hevítik, nagy porozitású szerkezetet hoznak létre, amely megkönnyíti a hűtőfolyadék áramlását és a forgácstisztítást, ami különösen hasznos a szűk tűréssel rendelkező felületi csiszoláshoz.
Hogyan befolyásolja a gyártási folyamat a kerék minőségét?
A minőség-ellenőrzés agyémánt csiszolókorongvalaha megérint egy munkadarabot. Az SNJ-nél a gyártási folyamat magában foglalja a precíziós acélmátrix megmunkálást, a gyémánt kiválasztását, a formulás adagolást, a hideg sajtolást, a magas hőmérsékletű szinterezést, a finom köszörülést, a dinamikus kiegyensúlyozást és a teljes dimenziós ellenőrzést. A késztermékeket ezután nedvességálló csomagolásba zárják. Minden egyes fokozatot úgy kezelnek, hogy biztosítsák a koncentrikusságot, az egyenletes csiszolóanyag-koncentrációt és a forgási szilárdságot – olyan tulajdonságokat, amelyek biztosítják a gépek zökkenőmentes működését.
A megfelelő szuperabrazív kerék kiválasztásának kritériumai
Ahhoz, hogy megtalálja az igényeinek megfelelő kereket, több, egymástól függő paramétert kell értékelnie, ahelyett, hogy elszigetelten vizsgálná őket.
Íme a fő kiválasztási kritériumok, amelyeket minden beszerzési mérnöknek ellenőriznie kell a rendelés leadása előtt:
Szemcseméret: A durva szemcsék (D46–D64) gyorsan eltávolítják az anyagot, és alkalmasak kő vagy keményfém durva profilozására. A közepes szemcsék (D25–D35) kiegyensúlyozzák az eltávolítási arányt a felületkezeléssel. A finom szemcsék (D7–D15) tükörhöz közeli felületet hoznak létre a kerámiákon és az üvegen, ami megfelel az ISO 6168 méretszabványoknak.
Ragasztási keménység: Könnyű érintkezés esetén a keményebb kötés hosszabb ideig megtartja a gyémántszemcséket. A lágyabb kötés gyorsabban szabadítja fel a kopott szemcséket, szabaddá téve a friss vágóéleket, ami kritikus fontosságú sűrű, kopásálló anyagok csiszolásakor.
Keréksebesség-kompatibilitás: A legtöbb gyantakötésű kerék 25–35 m/s sebességgel működik. A fémkötésű változatok nagyobb kerületi sebességet is képesek kezelni. Felszerelés előtt mindig ellenőrizze a kerék biztonsági címkéjén a maximális fordulatszámot.
Koncentráció: A magas koncentráció (100+) meghosszabbítja a kerék élettartamát és megőrzi a geometriai formát. Ha a hőérzékenység aggodalomra ad okot, az alacsonyabb koncentráció (50–75) felgyorsítja a vágást, csökkentett hőfelhalmozódás mellett.
Fizikai méretek: A kerék átmérőjének, furatméretének és felniszélességének pontosan meg kell egyeznie az orsó specifikációival és a munkadarab geometriájával.
Ha ezeket a tényezőket a tényleges gyártási környezethez igazítja – beleértve a géporsó fordulatszámát, a hűtőfolyadék elérhetőségét és a tételmennyiséget –, elkerülheti a költséges eltéréseket, és kiszámíthatóvá teheti az alkatrészenkénti költséget.
Gyémánt kerekek vs. alternatív csiszolómegoldások
A szilícium-karbid korongok megfelelőek puhább színesfémekhez, de kopásuk erősen felgyorsul keményfém vagy műszaki kerámia csiszolásakor. Az alumínium-oxid jól teljesít az edzett acélon, de magas hőmérsékleten kémiai reakcióba lép a keményfémmel, amitől a tárcsa megüvegesedik, a munkadarab pedig megég. Egy megfelelően meghatározottgyémánt csiszolókorongkiküszöböli mindkét hibamódot.
Az egyik fontos figyelmeztetés az, hogy a gyémánt szénalapú; vasfémek magas hőmérsékleten történő őrlésekor grafitizálódik (grafittá alakul). Edzett acél köszörüléséhez a köbös bór-nitrid (CBN) a megfelelő választás. A gyémánt kerekeket keményen rideg, nem vastartalmú anyagokhoz - keményfém szerszámokhoz, kerámiához, üveghez, kőhöz és kompozitokhoz - optimalizálták.
Resin Bond vs. Metal Bond: gyakorlati kompromisszumok
Mivel kevesebb hőt termelnek és finomabb felületi minőséget produkálnak, a műgyanta kötésű kerekek a legjobb választás a keményfém lapkacsiszoláshoz és a precíziós szerszámélezéshez. A fém kötésű kerekek jelentősen túlélik a gyantaváltozatokat magas anyageltávolítási forgatókönyvek esetén, és megtartják formájukat agresszív előtolási sebesség mellett is. Ha a gyártósoron durva profilozási és simítási folyamatok is futnak, akkor mindkét ragasztótípus egyetlen gyártótól való beszerzése optimalizálja a teljes csiszolóanyag-költséget.
Bevált gyakorlatok az üzemeltetéshez és a kerekek karbantartásához
A szuperabrazív korong teljes értékének elérése éppúgy függ a használatától és karbantartásától, mint a kezdeti specifikációtól. Öltöztesd fel agyémánt csiszolókorongrendszeresen szilícium-karbid kötszerrel, ha üvegezést vagy csökkent vágási hatást észlel; ez újra feltárja a friss gyémántszemcséket anélkül, hogy eltávolítaná a felesleges kerékanyagot. Tárolja a kerekeket száraz helyen, távol a szélsőséges hőmérsékletektől, hogy megakadályozza a kötés leromlását. Mindig megfelelő karimákkal szerelje fel a kerekeket, a felszerelés után végezzen szabadsebesség-tesztet, és győződjön meg arról, hogy a kezelők arcvédőt, kesztyűt és hallásvédőt viselnek. Az ANSI B7.1 és az OSHA 1910.215 köszörülésbiztonsági szabványok betartása nem alku tárgya egyetlen termelési szinten sem.
Beszerzési szempontok a B2B vevők és forgalmazók számára
A precíziós csiszolószerszámok nagyszabású beszerzése bevezeti az ellátási lánc olyan változóit, amelyek befolyásolják a szállítási költségeket és a termelés folytonosságát. A speciális szuperkoptató gyártók átfutási ideje általában 15-45 nap, a testreszabás bonyolultságától függően. A konzisztens specifikációkkal rendelkező tömeges megrendelések jelentősen csökkentik az egységköltséget – ez fontos eszköz a többcsatornás készletet kezelő forgalmazók számára.
A gyémánt csiszolókorongok beszállítójának értékelésekor előnyben kell részesíteni az ellenőrizhető tanúsítványokat (CE, ISO 9001, EN szabványok), a termékminta-szolgáltatási hajlandóságot a teljes elkötelezettség előtt és a bizonyított OEM/ODM képességet. Az alacsony MOQ rugalmasság különösen a regionális piacokon új SKU-kat tesztelő forgalmazók számára fontos. 2003 óta az SNJ tanúsított csiszolószerszámokat szállít vásárlóknak az Egyesült Államokban, Európában, a Közel-Keleten és Délkelet-Ázsiában, dokumentált AAA vállalati hitelminősítéssel, és következetesen kiváló szállítóként elismert a főbb B2B platformokon.
Következtetés
Precíziós csiszolókorong kiválasztása – különösen agyémánt csiszolókorong-egy közvetlen pénzügyi következményekkel járó mérnöki döntés. A kötés típusának, szemcseméretének, koncentrációjának és keréksebesség-kompatibilitásának meg kell egyeznie a munkadarab anyagával és a gyártási célokkal. A jól illeszkedő korong nagyobb csiszolási hatékonyságot, hosszabb szervizintervallumokat, csökkentett munkadarab-égési kockázatot és alacsonyabb teljes birtoklási költséget biztosít a hagyományos alternatívákhoz képest. A teljes gyártási folyamatot – a mátrixmegmunkálástól a dinamikus kiegyensúlyozásig és a végső ellenőrzésig – irányító gyártóval való együttműködés biztosítja a nyomon követhetőséget és a következetességet, amely a végfelhasználók felé fennálló minőségi kötelezettségvállalásainak védelméhez szükséges.
GYIK
Milyen szemcseméretet válasszak keményfém szerszámcsiszoláshoz?
Cementált keményfém vágószerszámok újraélezéséhez a D25–D35 közepes szemcseméretű a standard kiindulási pont. Egyensúlyba hozza az anyageltávolítást a felületkezelés minőségével. Lépjen D15-re vagy finomabbra az utolsó lépésekhez, ahol az élélesség és a mérettűrés kritikusak.
Mi a különbség a gyantakötésű és a fémkötésű kerekek között?
A gyantakötésű korongok alacsonyabb hőmérsékleten kikeményednek, és finomabb felületet biztosítanak, kevesebb hőtermeléssel – ideális a precíziós szerszámcsiszoláshoz. A fémragasztó kerekek magasabb hőmérsékleten szintereznek, így sűrűbb, tartósabb szerkezet jön létre, amely alkalmas a kő és üveg nehéz lerakódásainak eltávolítására. A megfelelő választás az anyagtól, az előtolási sebességtől és a befejezési követelményektől függ.
A gyémánt korongok csiszolhatják az edzett acélt?
Nem. A gyémánt szénalapú, és grafitizálódik, ha tartósan érintkezik vasfémekkel őrlési hőmérsékleten. A CBN kerekek a megfelelő választás edzett acélhoz. Tartalék gyémánt kerekek keményfémhez, kerámiához, üveghez, kőhöz és színesfém kemény anyagokhoz.
Honnan tudhatom, hogy a keréknek mikor kell öltözni?
Az üvegezés – sima, fényes peremfelületként látható – vagy a vágási hatékonyság észrevehető csökkenése megbízható mutató. Öltöztesd fel szilícium-karbid rúddal, hogy visszaállítsd az éles vágási hatást a kerék túlzott elvesztése nélkül.
Partner az SNJ-vel a megbízható gyémántcsiszolókorong-ellátásért
Az SNJ 2003 óta gyárt és exportál tanúsított csiszolószerszámokat, importőröket, OEM-márkatulajdonosokat és ipari vásárlókat szolgálva ki Észak-Amerikában és azon kívül is. Gyémánt csiszolókorong gyártói képességeink lefedik a gyanta, fém és üvegezett kötéstípusokat, teljes OEM testreszabással – logó, csomagolás, specifikációk – versenyképes MOQ-k mellett. A CE és ISO tanúsítványok szabványosak. Forduljon csapatunkhoz közvetlenül a címenColin@sinodream.bizmintákat vagy tömeges árajánlatot kérni.
Hivatkozások
1. Marinescu, ID, Rowe, WB, Dimitrov, B. és Inasaki, I.A csiszolóanyag-megmunkálási folyamatok tribológiája. William Andrew Kiadó, 2004.
2. Rowe, WBA modern köszörülési technológia alapelvei. William Andrew Kiadó, 2009.
3. Shaw, MCKöszörülési technológia: A csiszolóanyagokkal végzett megmunkálás elmélete és alkalmazásai. Ellis Horwood, 1996.
4. Nemzetközi Szabványügyi Szervezet.ISO 6168: Csiszolóanyagok – Csiszolókorongok – Méretek. ISO, 2019.
5. Nemzetközi Szabványügyi Szervezet.ISO 6103: Ragasztott csiszolótermékek – Biztonsági követelmények. ISO, 2005.
6. Malkin, S. és Guo, C.Köszörülési technológia: A csiszolóanyagokkal végzett megmunkálás elmélete és alkalmazásai, 2. kiadás Ipari sajtó, 2008.