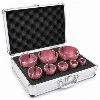
A költségek alacsonyan tartása és a műveletek zökkenőmentes működése érdekében fontos ismerni a különböző típusok időtartamának különbségeitGyémánt csiszolókorongokUtolsó, amikor szuperkoptató szerszámokat választanak nehéz ipari feladatokhoz. A gyémánt csiszolókorongok mesterséges{1}} vagy természetes gyémánt biteket tartalmaznak különböző típusú kötőmátrixokba, például gyantába, fémbe, üvegezett vagy galvanizált mátrixokba. Minden típusú ragasztómátrix eltérő kopásállósággal, élettartammal és teljesítményjellemzőkkel rendelkezik.
A ragasztott anyag közvetlen hatással van arra, hogy a tárcsa mennyire tartja meg a köszörülési képességét állandó igénybevétel alatt. Ez azt jelenti, hogy a hosszú távú megbízhatóság szempontjából a legfontosabb a megfelelő kötés kiválasztása. Az, hogy az egyes keréktípusok mennyire bírják a hőt és a mechanikai terhelést, az anyag keménységétől, a használat sebességétől és a felhasznált hűtőfolyadéktól is függ. Ezek a tényezők befolyásolják, hogy a beszerzési csapatoknak milyen gyakran kell kerekeket cserélniük, és mennyibe kerül az összes birtoklása.
A gyémánt csiszolókorongok típusai és tartósságuk ismerete
Mielőtt kiválasztaná a megfelelő szuperkoptató szerszámokat, tudnia kell, hogy a különböző ragasztórendszerek hogyan befolyásolják a kerekek élettartamát, és milyen következetesen csiszolnak a különböző gyártási beállításokban.
Gyantakötésű gyémánt kerekek: rugalmasság és ön{0}}élezés
A gyantakötésű kerekek szerves polimereket használnak, amelyek 180 F és 220 F közötti hőmérsékleten keményednek meg. Ez egy hajlítható mátrixot képez, amely lehetővé teszi, hogy a szemcse ellenőrzött módon szétessen a tárcsa használata közben. Ez az ön-élező funkció folyamatosan új vágóéleket tár fel, így a köszörülés még rendszeres tisztítás nélkül is jól működik. Ezek a kerekek kiválóan használhatók olyan feladatoknál, amelyek nagyon sima felületet igényelnek volfrámkarbidon, műszaki kerámián és üvegen, és a mérési pontosságnak szub-mikronnak kell lennie.
Szerény terhelés mellett a kopás mértéke változatlan marad, így tökéletesek olyan szerszámokat és marókat csiszoló műhelyek számára, ahol az egyenletes élminőség fontosabb, mint a hosszú kerékélettartam. A puhább láncszem szerkezete felgyorsul extrém nyomás alatt, így kevésbé hasznosak a nehéz leforgácsolásnál vagy a nagy-ütővágásnál.
Fém kötésű gyémánt kerekek: Maximális tartósság agresszív műveletekhez
Amikor a bronzot vagy más fémötvözeteket 750 F és 850 F közötti hőmérsékletre hevítik, majd szinterezik, nagyon merev mátrixot képeznek, amely a helyén tartja a gyémántszemcséket a nagy -feszültségű folyamatok során. Ennek a szerkezetnek a leghosszabb élettartama az összes ragasztási típus közül, különösen kő, beton, üveg élek és zafír felületek vágásakor, ahol az érdes felületek gyorsan elkoptatnák a gyengébb kötéseket.
A vastag szerkezet hősokkot és mechanikai behatást is képes kezelni, így a szerkezet szélein a sebesség akár 35 méter/másodperc fölé is emelkedhet törés nélkül. A fémszalagoknak azonban körülbelül 100-125 (4,4 karát/köbcentiméter) gyémántkoncentrációra van szükségük ahhoz, hogy a forgács ne tapadjon le, és mivel nem tudják megélezni magukat, időnként szilícium-karbid pálcákkal kell kondicionálni, hogy visszanyerjék a vágási hatásukat, amikor elkezdenek fényesedni.
Üveges kötésű gyémánt kerekek: precíziós és porozitási egyensúly
Az üvegesített kötéseknél a kerámiákat 1250 F és 1400 F közötti hőmérsékletre hevítik. Ez üvegszerű mátrixot eredményez, szabályozott pórusokkal, amely lehetővé teszi a hűtőfolyadék átáramlását és a forgácsok távozását. Ez a nyitott szerkezet megakadályozza a hő felhalmozódását az őrlés során, ami megóvja a hőre érzékeny anyagokat a deformációtól és a mikrorepedezéstől. A kötési szilárdság a hőmérséklet változása esetén is változatlan marad, így a köszörülési arány változatlan marad a tárcsa élettartama alatt.
Félvezető lapkák hát-csiszolásához, kerámia hordozók felkockázásához és optikai üveg tisztításához ezeket a korongokat olyan helyzetekben használják, ahol a felület hőkárosodása nem tolerálható. Bár az üvegezett kerekek nagyon jól megtartják formájukat és reagálnak az öltözködésre, nagyon törékenyek is, ami azt jelenti, hogy eltörhetnek, ha oldalra vannak rakva vagy nem megfelelően vannak felszerelve. Ez azt jelenti, hogy gondosan kell kezelni és tárolni.
Galvanizált gyémánt kerekek: egyrétegű{0}}hatékonyság
A galvanizált kerekek egyrétegű gyémántszemcséket tartalmaznak, amelyeket nikkeleznek-egyenesen az acél alapra. Ez azt jelenti, hogy nincs szükségük szabványos ragasztókra. Ez a forma a legtöbbet hozza ki a gyémánt felületéből, ami segít agresszíven eltávolítani a készletet és egyértelműen meghatározza a profilokat a körvonalcsiszolási feladatokhoz. Mivel nincs kötőanyag, nincs üvegezés. A kopás azonban katasztrofálissá válik, ha az egyetlen gyémántréteg eltűnik, ami általában akkor következik be, ha a tárcsa súlyának 10-20-szorosát eltávolítják a munkadarab anyagában. Vékony formájuk miatt alkalmas keményfém vágószerszámok és öntőalkatrészek készítésére olyan szűk helyeken, amelyeket a normál kerekek nem tudnak elérni.
Tartóssági kihívások és megoldások a gyémánt csiszolókorongok használatában
Ha a működési tényezők az optimális tartományon kívül esnek, még a csúcsminőségű,{0}}szuperkoptató szerszámok is túl gyorsan tönkremennek, ami csereköltségeket és szükségtelen gyártási késéseket okoz.
Az idő előtti kerékkopás gyakori okai
Ha a működési sebesség nagyobb, mint amit a gyártó ajánl, túl sok súrlódási hőt hoznak létre, ami gyengíti a gyantakötéseket, és felgyorsítja a gyémánt{0}}kihúzását. Másrészt, ha a sebesség túl alacsony, vágás helyett súrlódnak, ami üvegezést és kerékterhelést okoz. Az anyagi eltérés egy másik fontos probléma, ésGyémánt csiszolókoronga szelekciónak ezt figyelembe kell vennie, mert a vasfémek köszörülésére használt gyémántkorongok magas hőmérsékleten a szén és a vas kémiai reakcióját váltják ki, amely gyorsan grafittá alakul, és a gyémánt lebomlik.
Ha a hűtőfolyadék áramlása nem elég jó, forgács képződhet a kerékfuratokban. Ez hőkorlátokat hoz létre, amelyek növelik a hőmérsékletet a csiszolási zónában, és mikro{1}}repedéseket okoznak a korongban és a tárgyban egyaránt. Ha a szerszámokat helytelenül kötözik, ok nélkül túl sok ragasztóanyagot vesznek fel, ami 30-40 százalékkal csökkenti a kerék élettartamát a megfelelően karbantartott szerszámokhoz képest.
Gyakorlati stratégiák az élettartam meghosszabbítására
A termikus degradáció elkerülhető, ha gondosan betartja a kerékcímkékre írt sebességértékeket. A legtöbb gyantakötésű kerék 25-35 méter/s sebességgel működik a legjobban, míg a fémkötések 40-60 méter/s sebességgel bírnak. A 15 liter/perc-nél nagyobb áramlási sebességű elárasztó hűtőrendszerek használata a csiszolási zóna hőmérsékletét 150 fok alatt tartja, ami védi a kötést és megóvja a munkadarabot az égéstől.
Forgó kefék vagy ultrahangos fürdők használata a kerekek rendszeres tisztítására megszabadul a beszorult részecskéktől, amelyek egyenetlen kopást és felületi csattanást okoznak. A túlterhelés elkerülhető az adagolási sebesség változtatásával, hogy az megfeleljen az eltávolítandó anyag mennyiségének. Például keményebb anyagok csiszolásakor az előtolási sebesség 20%-os csökkentése ellensúlyozza a nagyobb ellenállást, és egyenletesen tartja a korongkopást.
Diagnosztikai technikák a probléma korai felismeréséhez
A köszörülési zaj hallgatása azonnali információt ad a tárcsa állapotáról. A magas-sikoltozás azt jelenti, hogy az üvegezést azonnal rögzíteni kell, az egyenetlen rezgések pedig azt jelentik, hogy a kerék elveszti az egyensúlyát, vagy ellenőrizni kell a kötést. Egy közeli-mikroszkópos pillantás megmutatja, hogy a gyémántszemcsék milyen jól maradnak a helyükön. Ha a kötés túlságosan összezsugorodik, szemcsés szárakat mutat, az azt jelenti, hogy a kötszer túl durva volt, ha pedig a felület sima és fényes, az azt jelenti, hogy az üvegezés sikeres volt. Az alapteljesítményt a köszörülési arány mérésével állítják be, amely az eltávolított anyag mennyisége osztva a kerékkopás mértékével. Az eredeti érték 80%-a alá eső arányok folyamateltolódást mutatnak, amelyet ki kell javítani, mielőtt egy katasztrofális hiba bekövetkezne.
A gyémánt csiszolókorongok összehasonlítása hagyományos és CBN kerekekkel
A különböző típusú szupercsiszolóanyagok és a hagyományos csiszolóanyagok teljesítménybeli különbségeinek ismerete segít olyan intelligens vásárlási döntéseket hozni, amelyek egyensúlyban tartják az eredeti befektetés költségeit a használati idővel.
Gyémánt a hagyományos csiszolóanyagokkal szemben
A hagyományos alumínium-oxid és szilícium-karbid kerekek elöl sokkal olcsóbbak, de majdnem olyan gyorsan kopnak, mint az anyag eltávolítása, a csiszolási arány általában 1:1 és 20:1 között van. A felhasználáshoz megfelelően illeszkedve a gyémánt csiszolókorongok 1000:1 feletti arányt tudnak elérni. Ez azt jelenti, hogy a kerekeket sokkal kevesebbet használják, annak ellenére, hogy egységenként többe kerülnek.
A keménység éle meghatározó-a gyémánt 7000 kg/mm²-es Knoop-keménysége lehetővé teszi a Rockwell C60-nál keményebb anyagok hatékony vágását, míg a hagyományos csiszolóanyagok meghibásodnak, mert túl gyorsan morzsolódnak. Mivel a folyamatos vágási művelet helyett a szemcsetörésre támaszkodnak, a hagyományos korongok sokkal több csiszolási hőt termelnek. Emiatt kevésbé hasznosak a hőérzékeny optikai anyagokhoz{5}}és repülőgép-ötvözetekhez.
Gyémánt versus köbös bór-nitrid (CBN)
Mivel a gyémánt kémiai reakcióba lép a vassal, nem használható vasfémek köszörülésére. Itt jönnek jól a CBN kerekek. A CBN 1200 F-ig kemény marad, és nem lép kémiai reakcióba az acéllal. Ez teszi a legjobb anyaggá edzett szerszámacélok, csapágyacélok és autók főtengelyeinek vágásához. A CBN hővezető képessége (körülbelül 1300 W/mK) azonban alacsonyabb, mint a gyémánt 2000 W/mK, ami azt jelenti, hogyGyémánt csiszolókorongteljesítménye kiváló az őrlési hő eltávolításában, ha a köszörült fém nem vas.
Ha nem{0}}fémes anyagokról van szó, a gyémánt olcsóbb, mint a CBN. A hamis gyémánt előállításának költsége lassan csökken, de a CBN gyártási folyamata még mindig nagyon energiaigényes-, ami azt jelenti, hogy a hasonló specifikációjú kerekek 40-60 százalékkal drágábbak.
A gyémánt szupercsiszoló anyagok fő előnyei megoldják a precíziós gyártás során folyamatosan felmerülő problémákat. A nagy csiszolási hatékonyság abból adódik, hogy sokkal keményebb, mint a hagyományos csiszolóanyagok. Ez gyors vágást tesz lehetővé, ami mérhető módon növeli a termelékenységet-a boltok 25–35 százalékos ciklusidő-csökkenésről számolnak be, amikor a kerámia- és keményfém-műveletekhez hagyományos gyémántszerszámokra váltanak. Az extrém kopásállóság és a lassú lebomlási sebesség hosszú élettartamot biztosít ezeknek a kerekeknek. Sokkal tartósabbak, mint a hagyományos kerekek, még akkor is, ha folyamatban lévő gyártási terv szerint használják őket. A stabil köszörülési teljesítmény és a csekély hőhajlítás nagy megmunkálási pontosságot eredményez.
Ez biztosítja, hogy a méretek és a felületek mindig megfeleljenek a specifikációkban meghatározott határértékeknek. A felhasználási területek széles skálája magában foglalja a kő, kerámia, üveg, keményfémek és más szívósan-csiszolható-anyagokat, amelyek nagyon gyorsan károsíthatják a normál kerekeket. A működés közbeni alacsony hőtermelés, valamint a kiváló önélező-képesség és a zökkenőmentes forgácseltávolítás csökkenti az anyag károsodásának kockázatát, ami nagyon fontos a repülőgépek és az orvosi alkatrészek gyártásához. Az általános költséghatékonyság{6}}a magasabb egységárak ellenére alacsonyabb összköltségből adódik. Ennek az az oka, hogy az eredeti beruházást alacsonyabb kerékcsere és magasabb termelési hatékonyság fedezi a normál pénzügyi negyedéveken belül.
Hogyan válasszuk ki a legtartósabb gyémánt csiszolókorongot az alkalmazáshoz
A kerék műszaki jellemzőinek a valós gyártási igényekhez igazításával elkerülheti a korai meghibásodást és a túl sok kiadást a nem megfelelő szerszámokra.
A csiszolási környezet felmérése
Az anyag típusa határozza meg a használt kötés típusát. A gyantakötések a legjobbak keményfém- és kerámiákhoz, amelyeknek finom végekre van szükségük, a fémkötések a kőhöz és az üveghez, amelyeknek a lehető leghosszabb ideig kell tartaniuk, az üvegesített kötések pedig olyan félvezetők esetében, amelyeknek termikusan stabilnak kell lenniük. A termelés mennyisége befolyásolja a költségoptimalizálási számításokat. A nagy-volumenű műveleteknél jobb csiszolási arányú speciális üvegezett korongokat kell használni, míg a prototípusüzletekben rugalmas és gyors tisztítási reakciót biztosító gyantakötéseket kell használni. A szerszámgépek specifikációi korlátozzák a teendőket. Például az orsó teljesítményének, merevségének és fordulatszám-tartományának meg kell egyeznie a kerék igényeivel. Ha a berendezés túl gyenge, nem tudja megfelelően használni a kereket, bármilyen jó a kötés.
Kulcsfontosságú kiválasztási kritériumok
A megfelelő szemcseméret kiválasztása megfelel a készlet eltávolításának és a sima felület igényének. A durva szemcsék (40/50-80/100 mesh) eltávolítják a legtöbb anyagot a nagyolási műveletek során, míg a finom szemcsék (400-tól 3000+ mesh-ig) optikai részeket és precíziós formákat tükröznek. A gyémántkoncentráció megváltoztatja a forgácstávolságot és a kerék élettartamát.
A normál 100-as koncentráció (4,4 karát/cm³) jó az általános csiszoláshoz, a nagyobb koncentrációk (125-150) meghosszabbítják a csiszolóanyagok élettartamát, az alacsonyabb koncentrációk (50-75) pedig jobb simítást tesznek lehetővé, mivel több helyet biztosítanak a forgácsnak. A kötés keménységének ellentétesnek kell lennie a munkadarab keménységével. A kemény anyagoknak lágyabb kötésekre van szükségük, hogy lassan engedjék fel a szemcsét, míg a puha anyagoknak erősebb kötésekre van szükségük, hogy ne húzzák ki túl korán a szemcsét.
Szállító értékelése és támogatása
A megbízható gyártók többet tesznek, mint a megrendeléseket; teljes körű alkalmazástechnikai támogatást is kínálnak, amely segít az ügyfeleknek megtalálni az igényeiknek leginkább megfelelő kerékkonfigurációt. A hosszabb lefedettségi idők (hat hónaptól egy évig) szigorú minőségellenőrzést és megbízható teljesítményt mutatnak, ami azt mutatja, hogy a gyártó magabiztos a termékben.Gyémánt csiszolókoronga dokumentáció ugyanilyen fontos, mivel a műszaki papírmunka minősége nagyon fontos; Az öltözködési folyamatokhoz, hibakereséshez és a köszörülési paraméterekre vonatkozó javaslatok teljes útmutatói lerövidítik a gép használatának megtanulásához szükséges időt és a hibák elkövetésének költségeit.
A vásárlás rugalmassága a minimális rendelési számoktól (MOQ) és a testreszabhatóságtól függ. Az alacsony MOQ-val és OEM-szolgáltatásokkal (egyedi logók, csomagolás és szemcseszemcse-specifikációk) rendelkező beszállítók segítenek a piacok széles skáláját lefedő nagykereskedőknek készleteik optimalizálásában és márkáik megkülönböztetésében.
Kiváló gyártás a tartós gyémánt kerekek mögött
A precíziós gyártási folyamatok közvetlenül befolyásolják a kész kerekek működését, amikor gyakorlati igénybevételnek vannak kitéve. Ez azt jelenti, hogy a hosszú élettartamra vonatkozó állítások a gyártás minőségén alapulnak.
A gyártási folyamat első lépése a mátrix megmunkálás, amely magában foglalja az acélkeretek esztergálását, marását és köszörülését annak érdekében, hogy azok laposak és koncentrikusak legyenek 0,01 mm-en belül. Ezt alapos sorjázás és folyékony tisztítás követi, hogy a ragasztófelületek szennyeződésmentesek legyenek. A gyémánt kiválasztásához az ember alkotta kristályokat szitálni kell, hogy pontos részecskeeloszlást kapjunk. A szabálytalan formákat, amelyek gyenge pontokat hoznak létre, szintén el kell távolítani, majd a kristályokat meg kell tisztítani és szárítani, hogy megszabaduljanak az olajoktól, amelyek rontják a kötés tapadását.
Adagoláshoz és keveréshez speciális recepteket használnak a gyémántszemcsék, kötőporok és töltőanyagok mérésére. Ezeket az összetevőket ezután bolygókeverőben összekeverik, hogy megbizonyosodjanak arról, hogy a százalékos arány a csiszolórétegben azonos. Ha a keveréket 150 MPa-nál nagyobb hidraulikus nyomással összenyomja, sűrű, zöld színű, stabil alakú tárgyakat kapunk, amelyek szinterezéskor nem vetemednek meg.
A szinterezési szakasz a legfontosabb változás. A gyantarendszerek 180-220 fokon kikeményednek, a fémkötések ellenőrzött atmoszférájú szinterezésen mennek keresztül 750-850 fokon, az üvegesített kötéseket pedig 1250-1400 fokra kell melegíteni gondosan ellenőrzött kemencékben. Minden hőmérsékleti profilt gondosan kell kezelni, hogy a legjobb gyémánt-tapadás-hőkárosodás nélkül legyen.
Néhány lépés, amelyet a fém szinterezése után hajtanak végre, a deformáció, a durva kikészítés a villanás eltávolítására, majd a precíz csiszolás, hogy megbizonyosodjon arról, hogy a kifutási értékek kisebbek, mint 0,02 mm a külső átmérő, vastagság és lyuk mérése esetén. A dinamikus kiegyensúlyozás tesztelése olyan sebességgel történik, amely nagyobb, mint a berendezés működési sebessége. A kiegyensúlyozatlan erőket a tömeg eltávolításával és korrigálásával az ISO G2.5 szabvány alá csökkentjük.
Ez a rezgések okozta csiszolási felületi hibák megállítására szolgál. Nedvességálló csomagolás és tárolás előtt egy alapos végső felülvizsgálat ellenőrzi a kiegyensúlyozottságot, a kötéskeménység egyenletességét, a forgási szilárdságot és a megjelenés minőségét. Ez a szigorú folyamat magában foglalja a precíz alapvágást, a gyémánttisztítást, az egyenletes keverést, a hideg sajtolást, a magas hőmérsékletű-ragasztást, a precíziós köszörülést és a dinamikus egyensúlyt. Gondoskodik arról, hogy minden kerék megfeleljen a megbízható, hosszú távú{5}}teljesítményhez szükséges magas minőségi szabványoknak.
Következtetés
Különböző típusúGyémánt csiszolókoronga kötések-gyanta, fém, üvegezett és galvanizált-eltérő tartósságúak. Ezek a különbségek nagy hatással vannak az üzemeltetési költségekre és a gyártási hatékonyságra a precíziós köszörülési alkalmazásoknál. A fémkötések tartósak a leghosszabb ideig durva kő- és üvegműveletek során, a gyantakötések elősegítik a finom keményfém kikészítést az ön-élezés révén, az üvegesített kötések stabilan tartják a hőmérsékletet a félvezető-feldolgozáshoz, a galvanizált konstrukciók pedig a bonyolult formák profilpontosságát biztosítják.
A kötési tulajdonságoknak az anyagtulajdonságokkal, a kimeneti számokkal és a gépi képességekkel való összeegyeztetése leállítja a kopást az esedékesség előtt, és csökkenti a teljes birtoklási költséget. A precíziós alapmegmunkálás, az ellenőrzött szinterezés és a dinamikus egyensúly olyan szigorú gyártási módszerek közé tartoznak, amelyeket a magas minőség és az élettartam megbízhatóságának biztosítására használnak. A tapasztalt szolgáltatókkal való együttműködés, akik alkalmazásmérnöki támogatást, rugalmas testreszabást és megbízható exportszállítást kínálnak, a gyémánt kerekek vásárlását áruból stratégiai folyamattá változtatja, amely javítja a vállalat versenypozícióját.
GYIK
Miért képződik a köszörűkorongom üvegezése, és miért veszíti el a vágási képességét?
Az üvegezés akkor történik, ha a kötési keménység nagyobb, mint amennyire a megmunkáló anyagnak szüksége van. Ez lehetővé teszi, hogy a gyémántszemcsék simára tisztítsák a felületet anélkül, hogy eltörnék vagy elengednék. A kerék felülete fényes és csúszós lesz, így túl sok hőt termel anélkül, hogy hatékonyan megszabadulna az anyagtól. A probléma professzionális megoldása érdekében a kereket szilícium-karbid pálcával vagy alumínium-oxid rúddal látják el. Ez eltávolítja az üvegezett kötőréteget, és megmutatja alatta az új, éles gyémánt vágóéleket.
A gyémánt korongok hatékonyan csiszolhatnak acélt és vasfémeket?
A gyémánt csiszolókorongok általában nem alkalmasak acél csiszolására, mivel a gyémánt szénszerkezete magas csiszolási hőmérsékleten kémiai reakcióba lép a vassal, így a gyémánt gyorsan grafittá alakul, és túl gyorsan elhasználja a szemcsét. Ez a karbonizációnak nevezett folyamat gyorsan lebontja a gyémántokat, amikor vasalapú termékekkel érintkeznek. Ha a gyémánt nem működik edzett acélon, szerszámacélon vagy csapágyakon, a köbös bór-nitrid (CBN) kerekek a legjobb választás szuperkoptató anyagokhoz.
Mi különbözteti meg az igazítást az öltözködési műveletektől?
A Trueing rögzíti a kerék formáját az excentricitás, a koncentrikusság és a profil alakjának beállításával. Ez biztosítja, hogy a kerék egyenesen haladjon az orsón, rázkódás vagy ingadozás nélkül. Az öltözködés eltávolítja a kötőanyagot, hogy megjelenjenek a gyémántcsúcsok. Ez élessé teszi a vágóéleket, és megnyitja a lyukakat, így a forgács eltávolítható. Gyártáshoz való köszörüléskor a vágási hatékonyságot rendszeresen módosítani kell. Igazításra viszont csak új kerekek felszerelésekor van szükség, vagy ha a nagy kopás miatt eltér a geometria.
Hogyan befolyásolja a hűtőfolyadék kiválasztása a gyémánt kerék tartósságát?
A hűtőfolyadék nagyon fontos, mert csökkenti a hőmérsékleti sokkot, ami megszakíthatja az üveges kötéseket, elöblíti a csiszolóforgácsot, hogy megakadályozza a korong terhelését, és keni a csiszolófelületet a súrlódási erők csökkentése érdekében. A víz-alapú szintetikus, rozsdagátlókkal ellátott hűtőfolyadékok a legtöbb helyzetben jól működnek, míg az egyenes olajok a legmegfelelőbbek olyan feladatokhoz, amelyek a legtöbb kenést igénylik szívós ötvözeteknél. A nem elegendő hűtőfolyadék-áramlás-10 liter/perc alatt-hőmérséklet-gradienseket idéz elő, amelyek felgyorsítják a kötés leromlását és 40%-kal csökkentik a kerék élettartamát a megfelelően hűtött folyamatokhoz képest.
Partner az SNJ-vel a prémium gyémántcsiszolási megoldásokért
Az ipari{0}}minőségű szupercsiszoló szerszámok stratégiai beszerzési partnereként az SNJ egyesíti a gyártási know-how-t{1}} az észak-amerikai piacokra tervezett teljes exportlehetőségekkel. Danyang melletti kombinált gyártási telephelyeink a teljes gyártási folyamatot az ISO-tanúsítvánnyal rendelkező minőségi szabványok szerint végzik, az acél alap precíz előkészítésétől a végső dinamikus kiegyensúlyozásig. Ez biztosítja, hogy minden gyártási tétel azonos teljesítményt nyújtson.
2003 óta a gyémánt csiszolókorongok beszállítói vagyunk az importőrök, szerszámmárka-tulajdonosok és ipari vásárlók számára. Ismerjük a beszerzési prioritásokat, amelyek az Ön döntéseit vezérlik: alacsony árak a hatékony kínai ellátási láncok előnyeinek kihasználásával; stabil minőség rögzített pengeélettartam és kopásállósági adatokkal; megbízható szállítási ütemezések, amelyek támogatják a pontos--időben történő készletkezelést; rugalmas minimális rendelési mennyiségek, amelyek lehetővé teszik mind a próbarendeléseket, mind a nagy vásárlásokat; és teljes körű OEM testreszabási lehetőségek, amelyek magukban foglalják a logókat, a csomagolási terveket, a színspecifikációkat és a műszaki paramétereket.
Segítünk elérni növekedési céljait, akár az Amazon szerszámmárkáját bővíti, akár építőanyag értékesítési üzleteket biztosít, akár egy ipari projekt igényeit teljesíti. Ennek az az oka, hogy van tapasztalatunk az egyesült államokbeli nagykereskedők, kiskereskedelmi láncok és e-kereskedelmi platformok felé történő exportálás terén. ÉrintkezésColin@sinodream.bizhogy beszéljen konkrét gyémántcsiszolókorong-igényeiről, kérjen egyedi modelleket, amelyek bemutatják, hogyan tudjuk ezeket elkészíteni, vagy vizsgálja meg a mennyiségi árazási struktúrákat, amelyek megfelelnek az éves 100 000 USD és 3 millió USD közötti vásárlási költségvetésének.
Hivatkozások
1. Marinescu, ID, Hitchiner, M., Uhlmann, E., Rowe, WB és Inasaki, I. (2006). Köszörűkorongokkal való megmunkálás kézikönyve. CRC Press, Boca Raton.
2. Malkin, S. és Guo, C. (2008). Köszörüléstechnika: A csiszolóanyagokkal történő megmunkálás elmélete és alkalmazása. Industrial Press, New York.
3. Jackson, MJ és Davim, JP (2011). Megmunkálás csiszolóanyaggal. Springer Science & Business Media, New York.
4. Krar, SF és Gill, A. (2003). Fejlett gyártási technológiák felfedezése. Industrial Press, New York.
5. Salmon, SC (1992). "Modern Grinding Process Technology", Gyártómérnökök Társasága, Dearborn, Michigan.
6. Webster, JA és Tricard, M. (2004). „Innovations in Abrasive Products for Precision Grinding”, CIRP Annals - Manufacturing Technology, Vol. 53, Issue 2, pp. 597-617.