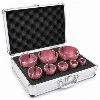
A megfelelő csiszolószerszámok kiválasztása az üveg széleinek tisztításához közvetlen hatással van arra, hogy a munka milyen gyorsan és olcsón történik, és milyen jó a kész termék. Az építőiparban, az autóiparban és a művészi üvegiparban,gyémánt csiszolókorongokaz üvegélek precíz tisztításának szokásos módja. Ha az ipari-minőségű gyémántfúrókat tervezett ragasztóanyagokkal (gyanta, fém vagy üvegezett) keverik, ezek a speciális korongok kiváló szívósságot, egyenletes teljesítményt és hosszabb élettartamot kínálnak, mint a hagyományos csiszolóanyagok. Ahhoz, hogy a mai kemény üveggyártási piacon versenytársai előtt maradhasson, ismernie kell ezen eszközök műszaki jellemzőit és bevált gyakorlatait, akár a termelési arány növelésére, akár a csúcsminőségű{3}}projektek felületminőségének javítására törekszik.
Az üvegélek polírozására szolgáló gyémánt csiszolókorongok ismerete
Összetétel és a mag felépítése
Az ipari gyémánt csiszolókorongok szintetikus gyémántkristályokból állnak, amelyeket óvatosan összenyomott anyagokba préselnek. Ezek az anyagok határozzák meg, hogy a kerekek milyen jól vágnak. A gyémántréteg felhordása előtt az acél mátrixalapot gondosan megmunkálják (esztergálással, vágással és köszörüléssel), hogy megbizonyosodjon arról, hogy lapos és koncentrikus alakú. Egyes szintetikus gyémántokat átszitálnak, hogy azonos méretű részecskéket kapjanak, majd megtisztítják, zsírtalanítják és szárítják, hogy megszabaduljanak minden olyan hibától, amely befolyásolhatja az őrlést. A kötőanyagot, amely lehet hőre keményedő ragasztó, bronzötvözet vagy kerámiavegyület, gondosan kimérik, és speciálisan kialakított formulák segítségével gyémántokkal keverik össze, hogy biztosítsák a gyémántok egyenletes eloszlását a csiszolórétegen.
A gyártási kiválóság a teljesítmény mögött
A gyártási folyamat során a hidraulikus nyomás alatti hidegsajtolással vastag zöld testek jönnek létre, stabil formákkal, amelyek nem változtatják meg alakjukat a szinterezés során. A gyantával ragasztott kerekeket 180-220 fokban rögzítik, a fémszinterrel kötött kerekeket 750-850 fokban, az agyagból készült kerekeket pedig 1250-1400 fokban kell megmunkálni. A magszinterelési szakasz során a gyémántrészecskék szorosan lehorgonyoznak a kötési mátrixon belül. Ez létrehozza azt a nagy szilárdságú-struktúrát, amely meghatározza, hogy mennyi ideig tart a teljesítmény.
A forma eltávolítása és a durva megmunkálás után a precíziós köszörülés biztosítja a méretek helyességét, a dinamikus kiegyensúlyozás pedig megakadályozza a nagy sebességű{0}}üzem közben fellépő rezgéseket. Nedvességálló-csomagolás és tárolás előtt alapos átvizsgálási eljárással ellenőrizze a cikk megjelenését, méretét, keménységét, egyensúlyát és forgási szilárdságát.
Miért jobb a gyémánt teljesítménye a hagyományos csiszolóanyagoknál?
Ami az üvegéleket illeti, a gyémántcsiszolás egyértelműen jobb, mint az alumínium-oxid-, szilícium-karbid- vagy cBN-korongok. A gyémánt sokkal keményebb, mint a legtöbb csiszolóanyag, így gyorsan eltávolítja az anyagot, és javítja a termelékenységet nehéz ipari körülmények között. Mivel nagyon immunisak a kopásra, lassan kopnak, így sokkal tovább bírják, mint a szokásosgyémánt csiszolókorongok-gyakran 50-100-szor hosszabb. Ez a tartósság közvetlenül csökkenti a gyakori kerékcserével járó állásidőt, és csökkenti a fogyóeszközök összköltségét, még akkor is, ha a kezdeti beruházás magasabb.
A stabil köszörülési teljesítménynek és a minimális vetemedésnek köszönhetően a méretpontosság és a jó{0}}minőségű felületkezelés a tárcsa teljes hasznos élettartama alatt megmarad. A kiváló ön-élezés és a sima forgácseltávolítás csökkenti a hőtermelést, ami megakadályozza az anyag égését, és megakadályozza az üveget gyengítő hőkárosodást.
Hogyan válasszuk ki a megfelelő gyémánt csiszolókorongot az üvegélek polírozásához?
A polírozási célok meghatározása
A vásárlással kapcsolatos döntések meghozatala azzal kezdődik, hogy megbizonyosodjon arról, hogy a kimeneti igények és a minőségi célok egyértelműen megfogalmazásra kerülnek. A megfelelő szemcseméret kiválasztása az üveg típusától függ. Például a szabványos floatüveg másképpen reagál, mint az edzett vagy kémiailag erősebb üveg. A szükséges szemcseméret és kötési keménység a kívánt élminőségtől függ, mint például a kereskedelmi -minőségű lapos fénytől, a ceruzaéltől, az ívelt profiltól vagy a varrattól. A várható gyártási sebesség határozza meg, hogy a gyémánt csiszolókorongok mennyi ideig bírják, és a költségvetési korlátok segítenek a megtérülési becslésekben, amelyek egyensúlyban tartják a korongok induló költségét az élettartammal és a hatékonyságnövekedéssel.
Kritikus specifikációs paraméterek
Szemcseméret és felületkezelés: A durvább szemcsék (80-180 mesh) gyorsan eltávolítják az anyagot a durva csiszolási lépések során, de karcolásokat hagynak, amelyeket utána polírozni kell. A közepes szemcsék (220–400 mesh) jók a közbenső feldolgozási lépésekhez, mert egyesítik a leforgácsolást a jobb felületminőséggel. A finom méretek (600–1200 mesh) simává és fényessé teszik a vonalakat, amelyek megfelelnek az építészetre és az autókra vonatkozó minőségi szabványoknak. A többlépcsős köszörülési folyamatok hatékonyabbá tehetők, ha tudjuk, hogy a szemcsefejlődés hogyan befolyásolja a végél élességét.
Ragasztástípus kiválasztása: A műgyanta kötések rugalmasak és gyengédek, így tökéletesek összetett élformájú és kezelői -érzékeny igényekhez. A fém láncszemek erősek és hosszú élettartamúak, így tökéletesek az egységes kezelési beállításokkal rendelkező automatikus gyártósorokhoz. Az üvegezett láncszemek pontosan megőrzik a gyémánt csiszolókorong alakját, ami nagyon fontos a szűk tűrések és a CNC vágás esetén.
A kerék méretei és geometriája: A kerék átmérőjének, szélességének és a tengelyfurat méretének meg kell egyeznie a csiszológép teljesítményével. Minden típusú kerékprofil-lapos, csésze vagy egyedi formájú-egy bizonyos élelrendezéssel működik. A nagyobb átmérőjű kerekek gyorsabbá teszik az egyenes felület sebességét ugyanazon a fordulatszámon, ami megváltoztatja az anyag eltávolításának sebességét és a hőtermelést.
Szállító értékelési ellenőrzőlista
Megbízható ipari partnerek keresésekor nem csak az egységárakra kell gondolni. A testreszabási lehetőségek megmutatják, hogy a szolgáltatók módosíthatják-e a korongok specifikációit (például a gyémánttartalom, a kötés összetétele és a méret) az adott alkalmazási igényeknek megfelelően. A készletgazdálkodást és a cash flow-t a minimális rendelési összegek befolyásolják. Ez különösen igaz azokra a kis- és középvállalkozásokra,{3}}amelyek új termékeket próbálnak ki, vagy piaci réseket szolgálnak ki.
Az átfutási idők befolyásolják, hogy mennyire rugalmas a gyártási ütemterv, és mennyi extra készletre van szükség. Az exporttanúsítványok, mint például az ISO 9001 minőségirányítási, CE-megfelelőségi, valamint a termékre jellemző egyedi vizsgálati dokumentumok biztosítják, hogy a termék minden külföldi piacon megfeleljen minden előírásnak. A technikai támogatáshoz való hozzáférés, például az alkalmazásépítéshez vagy -javításhoz való segítség, nagy hozzáadott értéket jelent a tényleges terméken felül.
Lépésről--Útmutató: Hogyan használjunk gyémánt csiszolókorongokat üvegélek polírozására?
Berendezés-előkészítési és biztonsági protokollok
A gép megfelelő beállítása az első lépés az üvegélek megfelelő tisztításához. Ellenőrizze a csiszolóberendezés orsójának állapotát úgy, hogy figyeljen a zajra vagy a csapágyak extra játékára, ami azt jelentheti, hogy javításra szorulnak. Tisztítsa meg az orsóperemek rögzítési területeit, hogy megszabaduljon a ragasztómaradványoktól, üvegrészecskéktől vagy hűtőfolyadék-lerakódásoktól, amelyek agyémánt csiszolókorongkiegyensúlyozatlan. Szerelje be a gyémánt csiszolókorongot a gyártó által megadott nyomásbeállítások segítségével, ügyelve arra, hogy a karimák körbeérjenek a perem furatával. A munkadarabok hozzáadása előtt végezzen egy rövid próbaüzemet terhelés nélkül, és figyelje meg a rezgéseket vagy furcsa zajokat.
A biztonsági lépések biztonságban tartják az embereket és a dolgokat. Általános szabály, hogy mindig megfelelő védőfelszerelést kell viselnie, például oldalvédővel ellátott védőszemüveget, hallásvédelmet, ha megállás nélkül dolgozik, és légzésvédelmet, ha száraz őrlés részecskéket hoz létre a levegőben. Ügyeljen arra, hogy a gép védőburkolatai a megfelelő helyen maradjanak működés közben. A gyártás megkezdése előtt győződjön meg arról, hogy a biztonsági leállító működik. Tartsa tisztán a munkaterületet, és mentesítsen olyan tárgyaktól, amelyek megbotlását okozhatják vagy akadályozhatják a dolgok mozgatását.
Köszörülési paraméterek optimalizálása
Ahhoz, hogy szabályos, jó minőségű{0}}üvegéleket kapjon, szigorúan ellenőriznie kell számos változót, amelyek mindegyike összefügg. Az üveg típusától, a gyémánt csiszolókorongtól és a kívánt felülettől függően a csiszolási sebesség általában 1500 és 3500 felületi láb/perc között van. A túl nagy sebesség hőt termel, ami megterheli az edzett üveg széleit, és mikrorepedésekhez vezethet. Ha nem megy elég gyorsan, a vágás kevésbé hatékony, és megterhelheti a korongot, így az üvegdarabok kitöltik a gyémántok közötti réseket.
A termelékenységet és a felületminőséget az előtolási sebesség egyensúlyozza ki, vagyis milyen gyorsan halad el az üveg a gyémánt csiszolókorongon. Az agresszív előtolás növeli a teljesítményt, de előfordulhat, hogy csattanó vonalak vagy csorba szélek maradnak. Míg a konzervatív előtolási sebességek javítják a bevonat minőségét, kevésbé hatékonyak a folyamatban. A legjobb beállítások megtalálásának gyakran a legjobb módja a szisztematikus tesztelés, kezdve azzal, amit a gyártó mond, és a változtatások végrehajtása a berendezés működése és az anyag reakciója alapján.
A köszörülési teljesítmény befolyásolja a gyémánt csiszolókorong kopásának sebességét és egyenetlenül. Amikor a kerék először érinti az üveget, egy kis nyomás megakadályozza, hogy a szélei eltörjenek. A stabil vágási folyamatot mérsékelt, egyenletes nyomás tartja fenn az egész csiszolási zónában. A túl nagy nyomás felgyorsítja a kerekek kopását, hőt termel, amire nincs szükség, és károsíthatja a tárgyat.
Hűtőfolyadék-kezelés és kerékkötés
A folyamatos hűtőfolyadék-ellátás több okból is fontos az üvegélek csiszolási folyamataiban. Ha elegendő az áramlás, az üvegdarabokat eltávolítják az őrlési zónából. Ez megőrzi a vágási hatékonyságot magas szinten, és megakadályozza, hogy a gyémánt csiszolókorong túlságosan le legyen terhelve. A súrlódás-kelt hőt lehűtik, ami megvédi az üveget a hőterheléstől, és biztonságosan működik. A gyantával{5}}ragasztott kerekek esetében a hűtés megfelelő használata különösen fontos, mert a túl sok hő lebontja a kötőmátrixot. A vízben oldódó és 5–10%-os koncentrációjú hűtőközegek általában jól működnek, de bizonyos összetételek jobbak lehetnek bizonyos üvegtípusokhoz vagy őrlési körülményekhez.
Ha a gyémántszemcsék elhomályosodnak, vagy a kötőmátrix egy idő után megfagy, a korongok tisztítása visszaadja a vágási teljesítményt. A kötőeszközök, amelyek általában szilícium-karbidból vagy alumínium-oxidból készült pálcikák, megszabadulnak az apró kötőanyagtól, és új gyémánt vágóéleket tárnak fel. Az egyenletes felületkezelést gyakran elvégzett könnyed öltözködéssel is meg lehet tartani. Másrészt az erőteljes öltözködés lerövidíti a kerék élettartamát. A csiszolási hang változásai, a felület minősége és a felhasznált energia mennyisége segít a dolgozóknak kitalálni, milyen gyakran kell öltöztetni a gépet.
Valós-alkalmazás: edzett üveg élek feldolgozása
Hagyományos gyémánt csiszolókorongokat használva egy építészeti üveggyártónak gondot okozott, hogy a 10 mm-es edzett panelek élei jól nézzenek ki az üzleti épületeknél. 8 az alkatrészek %-át elutasították, mert a csiszoláshoz a be- és kijárati helyeken leforgácsolódtak, és a korongok cseréjének szükségessége gyakran összekuszálta a gyártási terveket.
Gyanta kötésű{0}}gyémánt csiszolókorongok használata 180 szemcséjű durva csiszoláshoz és 400 szemcséjű simításhoz a hibák számát 2% alá csökkenti. A kerék élettartama 120 lineáris méterről több mint 1500 méteres élmegmunkálásra nőtt, ami az egységenkénti költséget sokkal jobbá tette. Az előtolási sebesség 3,5 méter/percről 2,8 méter/perc értékre változtatása a simítócsiszolás során megszabadult a csattanónyomoktól, miközben a termelési sebességet jó szinten tartotta.
A gyémánt csiszolókorongok karbantartása és élettartama
Rutinápolási protokollok
A napi termelési feladatok rendszeres karbantartása az első lépés a precízitás felégyémánt csiszolókorongoktovább tart. Minden műszak végén alaposan öblítse le tiszta vízzel a kerekeket, hogy megszabaduljon a felgyülemlett üvegportól vagy hűtőfolyadékrétegtől, amely megkeményedhet, és terhelési vagy instabilitási problémákat okozhat. Nézze meg a tárcsa felületén látható sérüléseket, például repedéseket, forgácsokat vagy furcsa kopási mintákat, amelyek azt jelenthetik, hogy a köszörülési beállítások ki vannak kapcsolva, vagy a gép nincs megfelelően beállítva. Tartsa a kerekeket száraz,-hőmérsékletű, ellenőrzött helyen, különösen az eredeti csomagolásukban vagy védőtokokban, hogy ne nedvesedjenek és eltörjenek.
Az időnkénti mélytisztítás megszabadít a szilárdan beágyazott szennyeződésektől, amelyek rendszeres mosással nem jönnek le. Ha a gyantával{1}}ragasztott kerekeket enyhén lúgos tisztítóoldatokban (pH 9–10) 15-20 percig áztatja, az fellazíthatja a gyémántokban megtapadt üvegszemcséket. A felületet puha fém vagy nylon kefével finoman ecsettel tisztítjuk. Ez nem károsítja a koptató felületet. A fém és üveges kötések keményebb tisztítási módszereket is elviselnek, de még mindig jó ötlet, hogy távol maradjon az erős vegyszerektől, amelyek károsíthatják a ragasztott anyagokat.
A gyakori kopással kapcsolatos problémák hibaelhárítása
Ha nem normális kopási mintákat észlel, kijavíthatja a problémát, mielőtt az súlyosbodna vagy a gyémánt csiszolókorong teljesen meghiúsul. Ha a kerék felülete egyenetlenül kopik, akkor valószínűleg az orsó tengelye és az üveg mozgásának iránya nincs megfelelően egy vonalban. Ez azt jelenti, hogy a gép kialakítását módosítani kell. A gyors kopás bizonyos területeken azt jelentheti, hogy az őrlési nyomás túl magas, vagy nincs elegendő hűtőáramlás, ami bizonyos területeken koncentrálja a hőt. Az üvegezés az, amikor a kerék felülete simának és fényesnek tűnik, de nem vág jól. Ez akkor fordulhat elő, ha a kötözés gyakorisága nem megfelelő, vagy ha az őrlési beállítások túl sok hőt hoznak létre.
A kész üvegen a jó állapotú gyémánt csiszolókorongok által okozott peremrepedés általában a kopott orsós csapágyaknak köszönhető, amelyek túlságosan engedik az üveget elmozdulni. A vízszintes és axiális kifutás mérésére sebességváltó-jelölőket használva a kerék cseréje előtt kijavítandó mechanikai problémák megtalálhatók. A köszörülés során fellépő túlzott rázkódás oka lehet a kiegyensúlyozatlan kerék, a rossz rögzítés vagy a keréktárcsákon felgyülemlett szennyeződés, nem pedig a kerék problémája. A szisztematikus elemzés megakadályozza, hogy a kerekeket ok nélkül eldobják, és az erőforrásokat a probléma valódi okaira irányítja.
A gazdasági érték maximalizálása
A hatékonyság és a költség legjobb kombinációja a stratégiai kerékkezelés révén érhető el. A teljes hasznos élettartam meghosszabbodik, ha több korongot mozgat a durva, középső és simító köszörülési lépéseken keresztül a jelenlegi állapotuk alapján. A kopott mintázatú kerekek, amelyek nem alkalmasak a végső simításra, gyakran még mindig elegendő vágási erővel rendelkeznek a súlyos leforgácsolási feladatokhoz. Ha nyomon követi a kerekek élettartamát, például a kezelt négyzetmétereket, a gyártási órákat és azokat a helyeket, ahol a felület minősége csökkenni kezd, láthatja, hogy a különböző beszállítók hogyan teljesítenek a jövőben, és jobb beszerzési döntéseket hozhatnak.
Következtetés
Az üvegélek tisztításának elsajátítása a megfelelő kiválasztásávalgyémánt csiszolókorongok, helyes használatuk és jó formában tartásuk egyértelmű versenyelőnyt biztosít. A tervezett gyémánt csiszolókorongok megérik az eredeti befektetést, mert tartósabbak, tovább tartanak és folyamatosan jól működnek. Ennek az az oka, hogy csökkentik a működési költségeket, növelik a termelékenységet és javítják a termékminőséget.
Ahhoz, hogy a kivitelezés működjön, ismernie kell azokat a műszaki részleteket, amelyek befolyásolják a korong működését, hogyan lehet a csiszolási paramétereket a legjobban teljesíteni a különböző típusú üvegeknél és berendezéseknél, és hogyan kell betartani a szigorú gondozási irányelveket, hogy a szerszámok a lehető leghosszabb élettartamot biztosítsák. A szervezetek hosszú távú működési sikert{1}} érhetnek el a kemény üveggyártási piacokon, ha olyan stratégiai vásárlási döntéseket hoznak, amelyek egyensúlyban tartják az egységköltséget a teljes nyújtott értékkel, amely magában foglalja a testreszabási képességet, a műszaki támogatást és a forrás megbízhatóságát.
GYIK
Milyen szemcseméretet válasszak a különböző üvegélek felületkezeléséhez?
A szemcsék megválasztása közvetlenül befolyásolja a felület minőségét és a csiszolás működését. Az olyan durva köszörülési munkákhoz, amelyeknél sok anyagot kell eltávolítani, általában 120-180-as szemcseméretű korongokat használnak, amelyek gyorsan eltávolítják az alapanyagot, de utána polírozásra szoruló karcokat hagynak hátra. A 220-320-as szemcseméretű korongok köztes csiszoláshoz kisimítja a felületet, csökkenti a karcolások mélységét, és felkészíti az oldalakat a végső simításra.
Honnan tudhatom, hogy mikor kell cserélni vagy öltöztetni a köszörűkorongomat?
Számos látható jel arra utal, hogy a gyémánt csiszolókorongokat le kell cserélni vagy ki kell cserélni. A romló élminőség, például az érdesebb felületek, a látható karcolások vagy a tisztaság elvesztése, általában a kerék teljes elhasználódása előtt jelentkeznek, ami arra utal, hogy a kezelés javítaná a teljesítményt. Ha a csiszolás hangja sima, egyenletes hangról durva vagy kattanó zajra változik, az azt jelenti, hogy a gyémántok tompák vagy a kötési felületek bevonatosak.
A gyémánt kerekek minden üvegtípust egyformán hatékonyan feldolgozhatnak?
Annak ellenére, hogy a gyémánt csiszolókorongok mindenféle üveget képesek csiszolni, a legjobb korongrészletek az üveg típusától függenek. A szabványos lágyított úsztatott üveg jól működik az általános-műgyanta{2}}kötésű kerekekkel, amelyekben szerény mennyiségű gyémánt van. Az edzett üveg csiszolásakor óvatosabbnak kell lennie, és kissé lágyabb lengéscsillapító kerekeket kell használni, hogy elkerülje a szélek túlzott igénybevételét, amitől azok maguktól eltörhetnek.
Társa az SNJ-vel a gyémánt csiszolókorongokra vonatkozó követelményeknek
Ahhoz, hogy az üvegszél-tisztítás során kiváló működést érjen el, többre van szüksége, mint pusztán jó eszközökre. Szüksége van egy gyári partnerre is, aki elkötelezett az Ön sikeréért. Az SNJ komplett megoldásokat kínál, amelyek egyesítik a precízen megtervezett gyémánt csiszolókorongokat a világ üveggyártási piacain végzett sokéves munka során szerzett műszaki szakértelemmel-. Testreszabási lehetőségeink segítségével megbizonyosodhatunk arról, hogy a kerekek specifikációi pontosan megfelelnek az Ön igényeinek, rugalmas MOQ-jaink pedig lehetővé teszik mind a tesztfutást, mind a teljes körű gyártást.
Jól ismert,{0}}gyémánt csiszolókorongokat forgalmazó, CE- és ISO-jóváhagyással rendelkező vállalatként garantálni tudjuk, hogy a minőség mindig megfelel a legmagasabb világszintű szabványoknak. Segítőkész technikai támogatási csapatunk segít a folyamatok javításában, a problémák megoldásában és az alkalmazások jobb működésében. Vegye fel a kapcsolatotColin@sinodream.bizbeszéljen az üvegélek polírozási problémáiról, és megtudja, hogy az SNJ gyémánt csiszolókorong-megoldásai hogyan segíthetnek a minőség, a hatékonyság és a költségkontroll javításában. Minden kérdésére 24 órán belül válaszolunk, így biztosítjuk vállalkozásának azt a szakképzett kapcsolatot, amelyre szüksége van.
Hivatkozások
1. Johnson, Michael R. "Advanced Abrasive Technologies in Glass Processing." Journal of Materials Engineering and Performance, kötet. 28, no. 4, 2019, pp. 2145-2158.
2. Chen, Wei és Thompson, Sarah K. "Gyémánt szerszámkopási mechanizmusok kemény anyagok csiszolási műveleteiben." International Journal of Machine Tools and Manufacture, kötet. 156, 2020, pp. 103-118.
3. Schmidt, Hans-Péter. "A felületi minőség optimalizálása az építészeti üvegélek befejezésében." Glass Processing Technology Quarterly, év. 12, no. 2, 2021, pp. 67-82.
4. Anderson, Robert L. "A szuperabrazív szerszám kiválasztásának gazdasági elemzése ipari köszörülésben." Gyártási költséggazdálkodási áttekintés, kötet. 35, no. 3, 2020, pp. 45-59.
5. Liu, Xiaoming et al. "Hőhatások a nagy sebességű-üveg élcsiszolásban: elemzés és enyhítő stratégiák." Precision Engineering Journal, kötet. 64, 2019, pp. 234-247.
6. Martinez, Carlos és Singh, Rajesh. "A gyémánt kötésű csiszolószerszámok minőség-ellenőrzési szabványai." International Standards in Manufacturing Technology, kötet. 18, no. 1, 2021, pp. 112-128.