A gránitvágó pengék kopási sebességének megértése
Gránitvágó termékek szállítójaként első kézből tapasztaltam a gránitvágó pengék kopási sebességének megértésének fontosságát. A kopási sebesség döntő tényező, amely nemcsak a teljesítményt, hanem a gránitalkalmazások vágási folyamatának költséghatékonyságát is befolyásolja.
Mi az a kopási arány?
A gránitvágó penge kopási sebessége arra a sebességre vonatkozik, amellyel a penge anyaga elfogy a vágási művelet során. Jellemzően a penge anyagának térfogata vagy tömegeként mérik a vágási távolság vagy idő egységére vonatkoztatva. Például, ha egy penge 1 grammot veszít anyagából 10 méter gránit kivágása után, a kopás mértéke 0,1 gramm/méterben fejezhető ki.
Számos tényező befolyásolja a gránitvágó kések kopási sebességét. A gránit keménysége az egyik legfontosabb tényező. A gránit magmás kőzet, amely főként kvarcból, földpátból és csillámból áll. A különböző típusú gránitok eltérő keménységűek az ásványi összetételüktől függően. A keményebb gránit, magasabb kvarctartalommal, nagyobb kopást okoz a vágópengén, mint a lágyabb gránit.
A vágási sebesség szintén fontos szerepet játszik. A nagyobb vágási sebesség általában megnövekedett kopási sebességhez vezet. Amikor a penge nagy sebességgel forog, a penge és a gránit közötti súrlódás több hőt termel. Ez a hő meglágyíthatja a kötőanyagot, amely a gyémántrészecskéket a pengében tartja, aminek következtében a gyémántok könnyebben elmozdulnak, és növeli a penge kopását.
Az előtolási sebesség, amely az a sebesség, amellyel a penge előrehalad a gránitba, egy másik tényező. A nagy előtolás túlzott nyomást gyakorolhat a pengére, ami gyorsabb kopáshoz vezethet. Másrészt, ha túl alacsony az előtolás, a penge hosszabb ideig dörzsölheti a gránitot, ami szükségtelen kopást is okozhat.
A gránitvágó pengék típusai és kopási jellemzőik
Különféle gránitvágó pengék állnak rendelkezésre a piacon, mindegyiknek megvan a maga kopási jellemzője.
Forró - préselt turbó gyémánt fűrészlapok
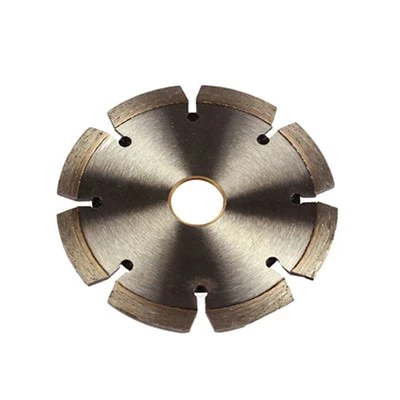
A melegen sajtolt turbó gyémánt fűrészlapok nagy teljesítményű vágási képességeikről ismertek. Ezeket a pengéket melegsajtolási eljárással gyártják, amely erős kötést biztosít a gyémánt részecskék és a fémmátrix között. A penge turbó alakú kialakítása hatékony vízáramlást tesz lehetővé vágás közben, ami elősegíti a penge hűtését és csökkenti a kopást.A legjobb minőségű melegen sajtolt turbó gyémánt fűrészlap
Előnyeik ellenére azonban ezek a pengék még mindig kopást tapasztalhatnak. A gránittal való folyamatos érintkezés a gyémántrészecskék fokozatos elhasználódását és a kötőanyag megszakadását okozhatja. A melegen sajtolt turbó gyémánt fűrészlapok kopási sebessége viszonylag alacsony lehet néhány más típusú fűrészlaphoz képest, különösen optimális vágási feltételek mellett.
Hidegen sajtolt szegmentált gyémánt fűrészlapok
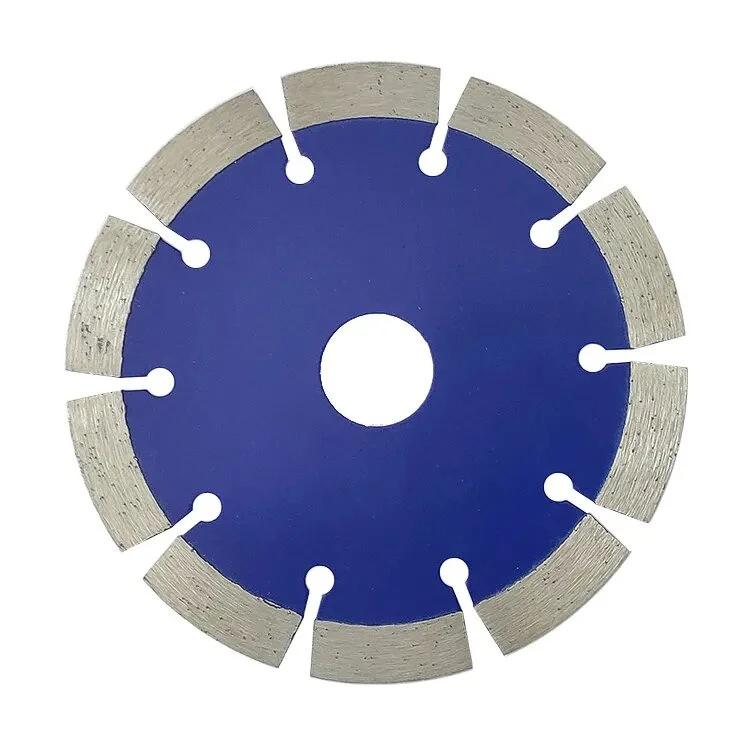
A hidegen sajtolt szegmentált gyémánt fűrészlapok egy másik népszerű választás gránit vágására. Ezek a pengék úgy készülnek, hogy a gyémánt és fémpor keveréket hidegen sajtolják szegmensekre, amelyeket azután a pengemaghoz rögzítenek. A szegmentált kialakítás jobb forgácstávolságot biztosít, így a penge hatékonyabban vághat.Kiváló minőségű hidegen sajtolt szegmentált gyémánt fűrészlap gránit vágásához
A hidegen sajtolt szegmentált gyémánt fűrészlapok kopását a szegmensek minősége és a kötési szilárdság befolyásolhatja. Ha a szegmensek nincsenek jól a maghoz tapadva, vágás közben leválhatnak, növelve a kopási sebességet. Ezen túlmenően a vágási körülmények, mint például a gránit keménysége és a vágási sebesség szintén befolyásolják a pengék kopását.
A kopási sebesség mérése
A gránitvágó penge kopási sebességének pontos mérésére többféle módszer alkalmazható. Az egyik általános módszer a fűrészlap tömegében bekövetkezett változás mérése a vágás előtt és után. A tömegveszteség meghatározható úgy, hogy a pengét egy ismert hosszúságú vagy területű gránit vágása előtt lemérjük, majd a vágás befejezése után ismét lemérjük. Ez a tömegveszteség felhasználható a kopás mértékének kiszámításához a vágási távolság vagy idő alapján.
Egy másik módszer a penge méretváltozásának mérése. Például a pengeszegmensek vastagságának mérése a vágás előtt és után jelezheti a kopási sebességet. Precíziós mérőeszközök, például féknyereg segítségével a szegmensvastagság csökkenése pontosan mérhető.
Egyes esetekben fejlett technikák, mint például a mikroszkóp, használhatók a pengefelület kopási mintáinak elemzésére. Ez betekintést nyújthat a kopás mechanizmusaiba, például, hogy a kopás oka a gyémántkopás, a kötés meghibásodása vagy a kettő kombinációja.
A kopási arány hatása a vágási műveletekre
A gránitvágó kések kopási sebessége jelentős hatással van a vágási műveletekre. A nagy kopás azt jelenti, hogy a pengét gyakrabban kell cserélni, ami növeli a pengecserével kapcsolatos költségeket. Leálláshoz is vezet, mivel a pengét cserélni kell, ami befolyásolja a vágási folyamat termelékenységét.
Másrészt, ha a kopás mértéke túl alacsony, az azt jelezheti, hogy a penge nem vág hatékonyan. Ennek oka lehet a tompa penge vagy a nem megfelelő vágási sebesség és előtolás. Ilyen esetekben a vágási folyamat lassabb lehet, és több energiára lehet szükség az azonos vágási szint eléréséhez.
Beszállítóként megértjük annak fontosságát, hogy optimális kopási arányt biztosítsunk a pengék számára. A miénk300x50/60x3,2x10/12/15x21 gránit vágásA termékeket úgy tervezték, hogy egyensúlyt teremtsenek a kopásállóság és a vágási hatékonyság között. Kiváló minőségű gyémántrészecskéket és fejlett gyártási eljárásokat használunk annak biztosítására, hogy pengéink ellenálljanak a gránitvágás zord körülményeinek, miközben fenntartjuk az ésszerű kopási sebességet.

Kapcsolatfelvétel a beszerzéssel kapcsolatban
Ha Ön a gránitvágó pengék piacán dolgozik, és szeretne többet megtudni termékeinkről, valamint arról, hogy a kopási arányról szerzett ismereteink hogyan segíthetik a vágási műveleteket, kérjük, vegye fel a kapcsolatot. Elkötelezettek vagyunk amellett, hogy kiváló minőségű vágási megoldásokat kínáljunk, amelyek megfelelnek az Ön egyedi igényeinek. Vegye fel velünk a kapcsolatot, hogy megbeszéljük igényeit és beszerzési tárgyalást kezdjünk.
Hivatkozások
- Blau, PJ (1996). Mágneses tárolórendszerek tribológiája és mechanikája. Springer Science & Business Media.
- Finnie, I. (1972). A felületek szilárd részecskék általi eróziója. Wear, 20(1), 17-30.
- Ratner, AI és Backer, AA (1973). Csiszoló kopó mechanizmusok. Wear, 22(3), 269-277.