Hé! Az alumínium fűrészpengék szállítójaként gyakran megkérdezik az ajánlott betáplálási sebességet ezekre a pengékre. Ez egy döntő kérdés, mivel az előtolási sebesség megfelelő megszerzése óriási különbséget okozhat a vágások minőségében és a fűrészpenge élettartamában. Tehát belemerüljünk jól, és fedezzük fel ezt a témát.
Először is, mi pontosan a betáplálási sebesség? Nos, ez az a sebesség, amellyel az anyag (ebben az esetben alumínium) áthalad a fűrészpengén a vágási folyamat során. Általában hüvelyk/perc (IPM) vagy milliméter/perc (mm/perc) méréssel mérik. A takarmány -sebességet több tényező befolyásolja, és egyenként lebontjuk őket.
Az előtolási sebességet befolyásoló tényezők
1. penge átmérője
A fűrészlap átmérője jelentős szerepet játszik a megfelelő betáplálási sebesség meghatározásában. Általában a nagyobb átmérőjű pengék képesek kezelni a magasabb előadási sebességeket. Ennek oka az, hogy nagyobb vágási felületük van, és minden forgatással több anyagot képesek eltávolítani. Például egy 12 hüvelykes átmérőjűFűrészpenge az alumínium vágásáhozLehet, hogy képes kezelni a magasabb előadási sebességet, mint egy 8 hüvelykes.
2. Fogszám
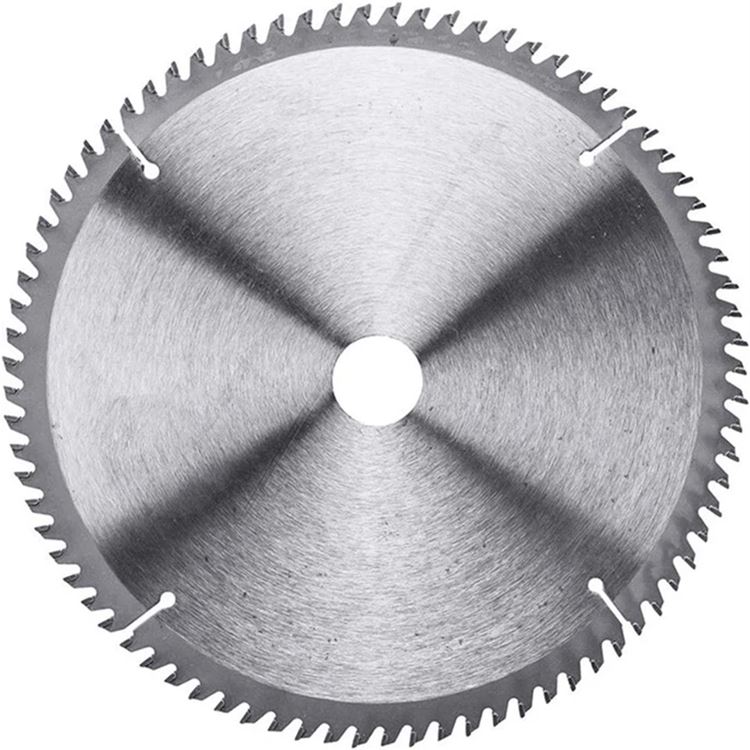
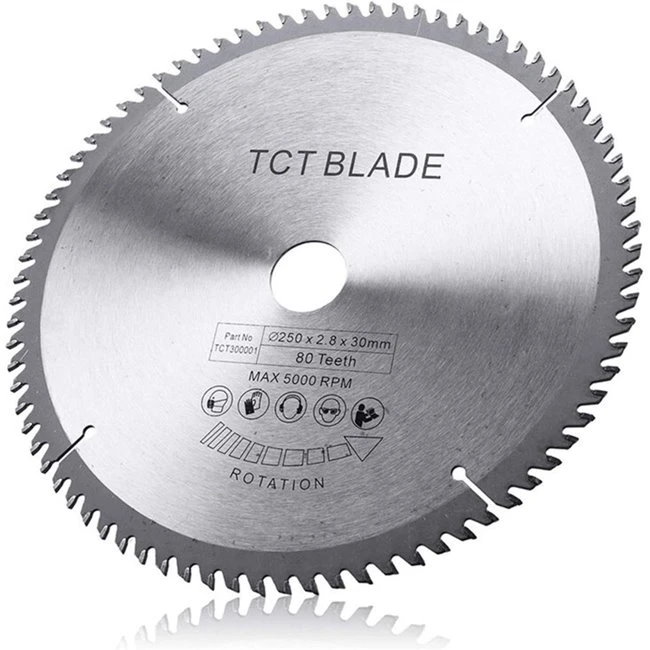
A fűrészlapon lévő fogak száma szintén befolyásolja a betáplálási sebességet. A több fogakkal rendelkező pengék általában finomabb vágásokat végeznek, de lassabb előadási sebességet igényelhetnek. Ennek oka az, hogy minden fognak kevesebb anyag van eltávolításához, és a lassabb előadási sebesség lehetővé teszi a fogak számára, hogy túlterhelés nélkül tiszta módon vágják át az alumíniumot. Másrészt, a kevesebb fogakkal rendelkező pengék képesek kezelni a magasabb táplálkozási sebességet, mivel a fogonként több anyagot távolítanak el, de a vágások durvabbak lehetnek. ATCT kör alakú fűrészlap alumíniumhozA magas fogszámlása kiválóan alkalmas a precíziós vágásokhoz, de ennek megfelelően be kell állítania az adagolási sebességet.
3. alumínium vastagság és ötvözet
A vágott alumínium vastagsága és ötvözete kritikus tényezők. A vastagabb alumíniumhoz lassabb előadási sebesség szükséges, mivel több anyag van a vágáshoz. A különböző alumíniumötvözeteknek is eltérő keménységi szintje van. A nehezebb ötvözeteknek, például a 7075 -nek, lassabb előadási sebességre lehet szükségük a lágyabb ötvözetekhez képest, mint például a 6061. Ha vastag 7075 alumínium darabot vág aA TCT kör alakú fűrészpenge alumínium minőségű, Határozottan lassan akarod venni.
4.
Maga a fűrész ereje számít. Egy erősebb fűrész nagyobb sebességgel képes meghajtani a pengét és kezelni a magasabb előadási sebességet. Ha egy kicsi, alacsony hajtású fűrészt használ, akkor az adagolási sebességet alacsonyabban kell tartania, hogy elkerülje a fűrész elakadását vagy a pengét.
Általános betáplálási útmutató
Most, hogy lefedtük a tényezőket, nézzük meg néhány általános iránymutatást a takarmányozási arányokra.
A vékony alumíniumlemezeknél (kevesebb, mint 1/8 hüvelyk vastag), a 100–300 IPM előcsatornás sebessége jó kiindulási pont lehet. Ez lehetővé teszi egy viszonylag gyors vágást anélkül, hogy a penge túlmelegedne vagy túlzott kopást okozna.
Az alumínium vágásakor, amely 1/8 és 1/4 hüvelyk vastag között van, gyakran ajánlott az 50-200 IPM táplálkozási sebesség. A többi megvitatott tényező alapján kell beállítania, mint például a penge átmérője és a fogszám.
A vastagabb alumínium esetében, 1/4 hüvelyknél, általában a legjobb a 20–100 IPM táplálék -sebesség. Ez elegendő időt biztosít a pengével az anyag tisztításához és csökkenti a penge károsodásának kockázatát.
Fontos megjegyezni, hogy ezek csak általános iránymutatások. Mindig lassabb előadási sebességgel kell kezdenie, és fokozatosan növelje azt, miközben figyelemmel kíséri a vágás minőségét és a fűrész teljesítményét. Ha túlzott rezgést, égést vagy durva vágást észlel, ez azt jelzi, hogy az előtolási sebesség túl magas.
Tippek az optimális betáplálási sebességhez
- Tesztvágások: Mielőtt elindítanánk egy nagy méretű vágási projektet, végezzen néhány tesztvágást egy alumínium hulladékdarabra. Ez lehetővé teszi, hogy finomítsa - hangolja be a takarmány -sebességet, és gondoskodjon arról, hogy a legjobb eredményt kapja.
- Kenés: A megfelelő kenőanyag használata jelentősen javíthatja a vágási folyamatot. A kenőanyagok csökkentik a súrlódást, ami viszont magasabb előadási sebességet tesz lehetővé és meghosszabbítja a penge élettartamát. Számos kereskedelmi kenőanyag áll rendelkezésre kifejezetten az alumínium vágáshoz.
- Penge karbantartása: Tartsa a fűrészpengét jó állapotban. A tompa penge lassabb előadási sebességet igényel, és nem lehet olyan tisztán vágni. Rendszeresen ellenőrizze a pengét a kopás jeleit, és szükség esetén cserélje ki.
Következtetés
Az alumínium fűrész pengéjének ajánlott betáplálási sebességének kitalálása nem pontos tudomány. Különböző tényezőktől függ, beleértve a penge átmérőjét, a fogszámot, az alumínium vastagságát és az ötvözetet, valamint a fűrészteljesítményt. Ezeknek a tényezőknek a megértésével és az általános iránymutatások betartásával tiszta, hatékony vágásokat érhet el, és a legtöbbet hozhatja ki a fűrészpengéből.
Ha a magas színvonalú alumíniumfűrészpengék piacán van, vagy bármilyen kérdése van a takarmány -arányokkal kapcsolatban, nyugodtan lépjen fel. Azért vagyunk itt, hogy segítsünk megtalálni a tökéletes megoldást a vágási igényekhez. Dolgozzunk együtt annak érdekében, hogy a vágási projektek sikeresek legyenek!
Referenciák
- A Machinery's Handbook, 31. kiadás
- Ipari szabványok és bevált gyakorlatok az alumínium vágáshoz