A gránit, az építőiparban és dekorációban széles körben használt természetes kő, tartósságáról és esztétikai vonzerejéről híres. Vágó gránit beszállítóként első kézből tapasztaltam, hogy a gránit sűrűsége jelentősen befolyásolhatja a vágási folyamatot. Ebben a blogban elmélyülök a gránit sűrűségének a vágásra gyakorolt hatásaiban, valamint arról, hogy ez hogyan kapcsolódik az általunk használt eszközökhöz és technikákhoz.
A gránit sűrűségének megértése
A gránit magmás kőzet, amely főként kvarcból, földpátból és csillámból áll. Sűrűsége több tényezőtől függően változhat, beleértve az ásványi összetételt, a porozitást és a keletkezésének geológiai körülményeit. Általában a gránit sűrűsége 2,6-2,75 gramm/köbcentiméter (g/cm³). A nagyobb sűrűségű gránit jellemzően szorosabban tömörített ásványi anyagokat tartalmaz, ami keményebbé és kopásállóbbá teszi.
A vágási sebességre gyakorolt hatás
A gránit sűrűségének egyik legszembetűnőbb hatása a vágásra a vágási sebesség. Ha nagy sűrűségű gránitot használunk, a vágási folyamat gyakran lassabb. Ennek az az oka, hogy a nagy sűrűségű gránitban lévő, szorosan összetömörödött ásványoknak nagyobb erőre van szükségük a szétváláshoz. Például egy fűrészlap, amely viszonylag nagy sebességgel képes átvágni az alacsony sűrűségű gránitot, nehezen tudja fenntartani ugyanazt a tempót a nagy sűrűségű gránit vágásakor.
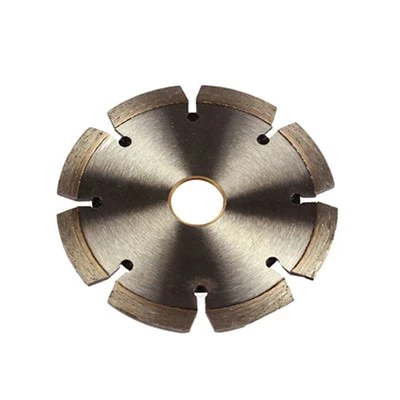
Vágó gránit beszállítóként azt tapasztaltuk, hogy az ügyfelek gyakran alábecsülik a nagy sűrűségű gránit vágásához szükséges időt. Ez a projekt késedelméhez vezethet, ha nem veszik megfelelően figyelembe. Ennek megoldására nagy teljesítményű fűrészlapok használatát javasoljuk, amelyeket kifejezetten nagy sűrűségű anyagok vágására terveztek. A miénkKiváló minőségű folyamatos gyémánt fűrészlap gránithozerre a célra kiváló választás. A pengén lévő gyémánt részecskék képesek ellenállni a sűrű gránit átvágásához szükséges nagy erőknek, ami hatékonyabb vágási folyamatot tesz lehetővé.
A vágószerszámok kopása
A gránit sűrűsége jelentős hatással van a vágószerszámok kopására is. A nagy sűrűségű gránit koptatóbb, mint a kis sűrűségű gránit, ami azt jelenti, hogy a vágószerszámok nagyobb kopásnak vannak kitéve a vágási folyamat során. A fűrészlapok különösen hajlamosak a gyors eltompulásra nagy sűrűségű gránit vágásakor.

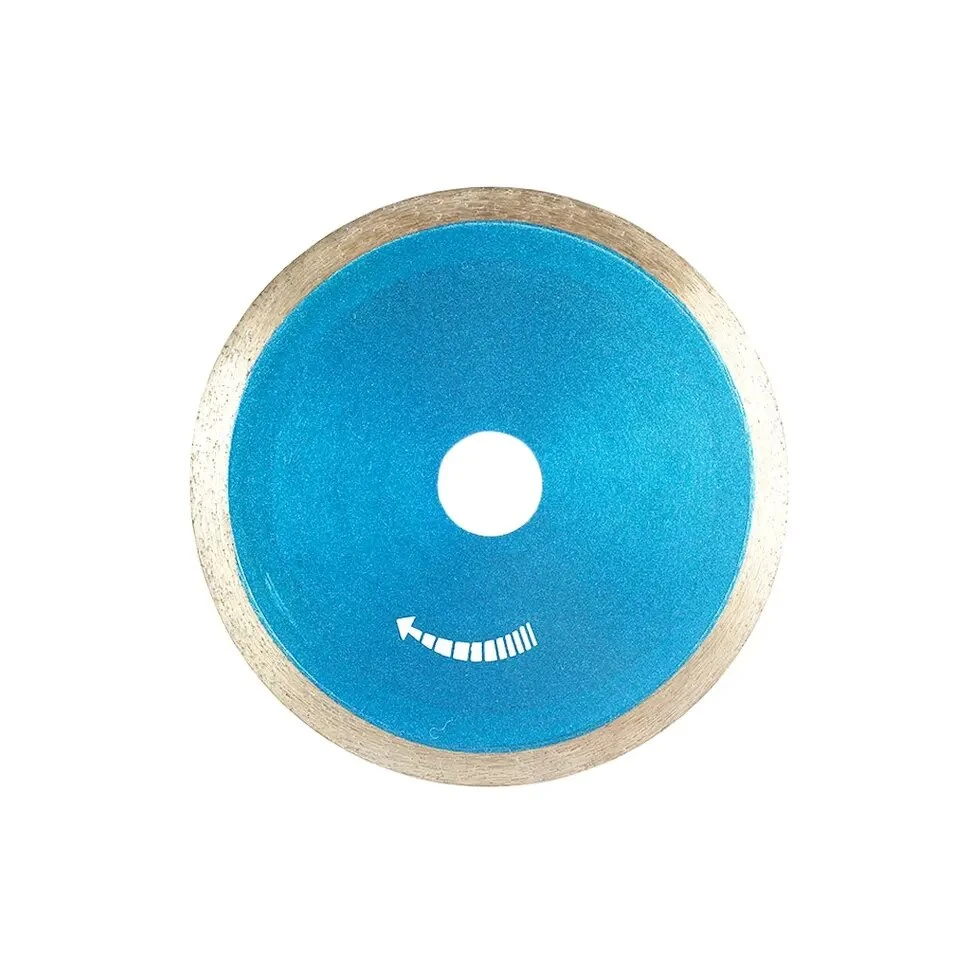
A nagy sűrűségű gránit koptató jellege a fűrészlapon lévő gyémántrészecskék gyors elhasználódását okozhatja. Ez nemcsak a vágási hatékonyságot csökkenti, hanem a fűrészlap élettartamát is. Ennek leküzdésére ajánljukKiváló minőségű hidegen sajtolt folytonos gyémánt fűrészlap gránit vágásához. Ezek a pengék hidegsajtolási eljárással készülnek, amely biztosítja a gyémántrészecskék egyenletesebb eloszlását, ami jobb kopásállóságot és hosszabb élettartamot eredményez.
Vágási minőség
A gránit sűrűsége is befolyásolhatja a vágás minőségét. A nagy sűrűségű gránit nagyobb valószínűséggel simább és precízebb vágást eredményez, mint az alacsony sűrűségű gránit. Ennek az az oka, hogy a nagy sűrűségű gránitban lévő, szorosan tömörített ásványi anyagok egyenletesebb felületet biztosítanak a vágószerszám számára.
A nagy sűrűségű gránit kiváló minőségű vágása azonban továbbra is megfelelő eszközöket és technikákat igényel. A miénk300x50/60x3,2x10/12/15x21 gránit vágásA termékeket úgy tervezték, hogy tiszta és pontos vágást biztosítsanak még nagy sűrűségű gránitban is. Az ezekben a termékekben használt precíz méretek és kiváló minőségű anyagok biztosítják, hogy a vágott élek simaak és törés- vagy repedésmentesek legyenek.
Energiafogyasztás
A nagy sűrűségű gránit vágása is több energiát fogyaszt. Mivel több erőre van szükség a sűrű anyag átvágásához, a vágóberendezésnek keményebben kell dolgoznia, ami megnövekedett energiafogyasztáshoz vezet. Ez jelentős hatással lehet a vágási folyamat összköltségére, különösen nagyszabású projektek esetén.
Az energiafogyasztás csökkentése érdekében fontos a hatékony vágószerszámok és berendezések használata. Gyémánt fűrészlapjainkat úgy tervezték, hogy a hatékonyabb vágási művelet révén minimalizálják az energiapazarlást. E pengék használatával az ügyfelek nem csak az energiaköltségeket takaríthatják meg, hanem csökkenthetik a környezetre gyakorolt hatásukat is.
Porgenerálás
A gránit sűrűsége által befolyásolt másik tényező a porképződés. A nagy sűrűségű gránit a vágási folyamat során több port termel. Ennek az az oka, hogy a nagy sűrűségű gránit koptatóbb természete miatt több részecske szabadul fel az anyag vágásakor.
A porképződés veszélyt jelenthet a dolgozók egészségére, ezért fontos, hogy megfelelő porgyűjtő rendszereket hozzunk létre. Ezenkívül a túlzott por is befolyásolhatja a vágóberendezés teljesítményét. Vágószerszámainkat úgy tervezték, hogy a lehető legkisebbre csökkentsék a porképződést, de továbbra is elengedhetetlen a megfelelő biztonsági intézkedések megtétele a nagy sűrűségű gránit vágásakor.
A megfelelő vágási mód kiválasztása
Tekintettel a gránit sűrűségének a vágásra gyakorolt különféle hatásaira, kulcsfontosságú a megfelelő vágási módszer kiválasztása. Nagy sűrűségű gránit esetében alkalmasabbak lehetnek olyan módszerek, mint a gyémánthuzalfűrészelés vagy a vízsugaras vágás. Ezek a módszerek pontosabb és hatékonyabb vágást biztosítanak, különösen összetett formák és nagyszabású projektek esetén.
Kisebb projekteknél vagy egyszerűbb vágásoknál azonban a hagyományos fűrészlapok továbbra is hatékonyak lehetnek. A kulcs a gránit fajlagos sűrűségének megfelelő penge kiválasztása. Vágó gránit beszállítóként a vágószerszámok széles választékát kínáljuk, és szakértői tanácsot adunk az Ön projektjének legmegfelelőbb módszer kiválasztásához.
Következtetés
Összefoglalva, a gránit sűrűsége mélyen befolyásolja a vágási folyamatot. Befolyásolja a vágási sebességet, a szerszámkopást, a vágás minőségét, az energiafogyasztást és a porképződést. Vágó gránit beszállítóként megértjük a különböző sűrűségű gránit vágásával kapcsolatos kihívásokat, és elkötelezettek vagyunk a kiváló minőségű vágószerszámok és megoldások mellett.
Ha gránittermékek vágására vágyik, vagy tanácsra van szüksége a különböző sűrűségű gránit vágásával kapcsolatban, szívesen hallgatunk. Lépjen kapcsolatba velünk, hogy megbeszéljük konkrét igényeit, és segítünk megtalálni a legjobb vágási megoldásokat projektjéhez.
Hivatkozások
- Deer, WA, Howie, RA és Zussman, J. (1992). Kőzetképző ásványok: 1. évf. 4. Keretszilikátok. Longman Tudományos és Műszaki.
- Krebs, RE (2003). Földtani idő: Hogyan működik és honnan ismerjük. Greenwood Press.
- Tucker, ME (2001). Üledékes kőzettan: Bevezetés. Blackwell Tudomány.