Mint a fémvágó ipar szállítója, első kézből tanúja voltam a fémvágási módszerek sokféleségének és egyedi tulajdonságainak. Az egyik kritikus szempont, amelyet gyakran figyelmen kívül hagynak, de jelentősen befolyásolják a munkakörnyezetet és az operátor jól - a létezés az ezekkel a módszerekkel kapcsolatos zajszint. Ebben a blogban megvizsgálom a különféle fémvágási módszerek zajszintjét, hogy segítsenek megalapozott döntések meghozatalában, amikor a fém vágási igényeinek megfelelő megközelítést választanak.
1. Csiszolóvágás
A csiszolóvágás egy népszerű módszer, amely csiszolókereket használ a fém átvágásához. Ez a folyamat magában foglalja a kerék nagysebességű forgását, amely elcsiszolja a fémet. A csiszolóvágás során keletkező zaj meglehetősen jelentős.
A zajszintek általában 90 és 110 decibel (DB) között vannak. Ilyen szinteken összehasonlítható a motorkerékpár vagy a villamosenergia -fúró zajával. A magas hangú sikító hang elsősorban a csiszoló kerék és a fém felülete közötti súrlódásnak köszönhető. A folyamatos őrlési művelet állandó zajáramot hoz létre, amely idővel nagyon fárasztó lehet a szolgáltatók számára.
A nagy zaj egyik oka a csiszoló kerék tervezése. A kerék felületén lévő kis csiszoló részecskék kaotikus módon kölcsönhatásba lépnek a fémkel, és rezgéseket generálnak, amelyek hangos zajt jelentenek. Sőt, a kerék nagy forgási sebessége tovább erősíti a zajt. Ha fontolóra veszi a csiszolócsökkentést, elengedhetetlen, hogy befektessen a megfelelő hallásvédelembe az operátorok számára. FelajánljukFűrészpenge fém vágásáhozEz néha felhasználható a csiszolóvágás alternatívájaként, potenciálisan csökkentve a zajszintet.
2. Plazmavágás
A plazmavágás olyan folyamat, amely nagy sebességű ionizált gáz (plazma) sebességű sugárhajtót használ a fém megolvadásához és vágásához. A plazmavágással kapcsolatos zajszint szintén viszonylag magas.
A plazmavágás átlagosan 85-105 dB tartományban zajlik. A zajt elsősorban a nagynyomású plazma sugárhajtómű és a folyamatban részt vevő elektromos íve okozza. A plazma sugárhajtómű hangos sziszegő hangot hoz létre, amikor a fémen átfúj, míg az elektromos ív éles, repedő zajt ad a keverékhez.
A plazmavágó teljesítménybeállítása jelentősen befolyásolhatja a zajszintet. A magasabb teljesítménybeállítások általában hangosabb zajt eredményeznek, mivel intenzívebb plazma sugárhajtót generálnak. Ezenkívül a vágott fémtípus típusú is hatással lehet. A vastagabb és nehezebb fémek nagyobb energiát igényelhetnek, ami megnövekedett zajhoz vezethet. A zaj enyhítése érdekében néhány modern plazmavágót zajcsökkentő tulajdonságokkal, például jobb szigeteléssel és hangtompítókkal terveztek. A munkaterületen azonban továbbra is fontos a megfelelő szellőzés és hallásvédelem.
3. lézervágás
A lézervágás egy pontos és hatékony fémvágási módszer, amely nagy teljesítményű lézernyalábot használ a fém megolvadására vagy párologtatására. A zaj szempontjából a lézercsökkentés viszonylag csendes az előző két módszerhez képest.
A lézervágás zajszintje általában 70-85 dB. Ez hasonló a forgalmas irodában zajló normál beszélgetés zajszintjéhez. Az alacsonyabb zaj oka az, hogy a lézernyaláb a vágási munka nagy részét elvégzi anélkül, hogy a vágószerszám és a fém között fizikai érintkezés lenne. Nincsenek olyan nagy forgó alkatrészek vagy nagy nyomású fúvókák, amelyek túlzott zajt okoznak.
Ugyanakkor a lézeres vágó rendszerben lévő kiegészítő berendezések, például a hűtőventilátorok és a kipufogórendszerek hozzájárulhatnak a teljes zajhoz. Ha ezeket az alkatrészeket nem tartják megfelelően, vagy ha alacsony minőségűek, akkor a vártnál nagyobb zajt okozhatnak. A lézervágó rendszer kiválasztásakor fontos, hogy vegye figyelembe a teljes beállítás zajszintjét, nem csak maga a lézervágó. Nekünk is vanFűrészpenge a fém színvágásáhozAzok a lehetőségek, amelyek bizonyos alkalmazások lézercsökkentésével kombinálva használhatók.
4. Watersujet vágás
A vízsugaras vágás egy nem hővágási módszer, amely magas víznyomású vízáramot használ, csiszoló részecskékkel keverve a fém átvágásához. Ez a módszer a viszonylag alacsony zajszintjéről ismert.
A vízsugaras vágás során keletkező zaj általában 65 és 80 dB között van. A zaj fő forrása a nagynyomású vízszivattyú és a vízsugarainak a fémfelületre gyakorolt hatása. A hang inkább unalmas, folyamatos zümmögés, összehasonlítva a többi vágási módszer éles, magas hangú zajaival.
A vízsugaras vágás a zaj szempontjából az, hogy nem jár nagy sebességű forgó alkatrészek vagy elektromos ívek. A Waterjet egy sima és ellenőrzött patak, amely kevesebb rezgést és zajt eredményez. A vízsugaras rendszert azonban megfelelően kell tartani a zajszint ellenőrzése érdekében. Szivárgó víz vagy kopott alkatrészek növelhetik a zajt.
5. Bandsaf -vágás
A BandSaw Cutting folyamatos fogazott fém sávot használ a fém átvágásához. A sávfűrész -vágás zajszintje számos tényezőtől függ, mint például a sávfűrész típusa, a penge sebessége és az anyag vágása.
Általában a BandSaw Cutting zajt okoz 80-95 dB tartományban. A zaj elsősorban a sávfűrész penge és a fém közötti érintkezés, valamint a penge a kerekek körüli mozgásának köszönhető. Egy kút - karbantartott, éles pengével ellátott együttes, kevesebb zajt okoz a kopott vagy tévesen beállítva.
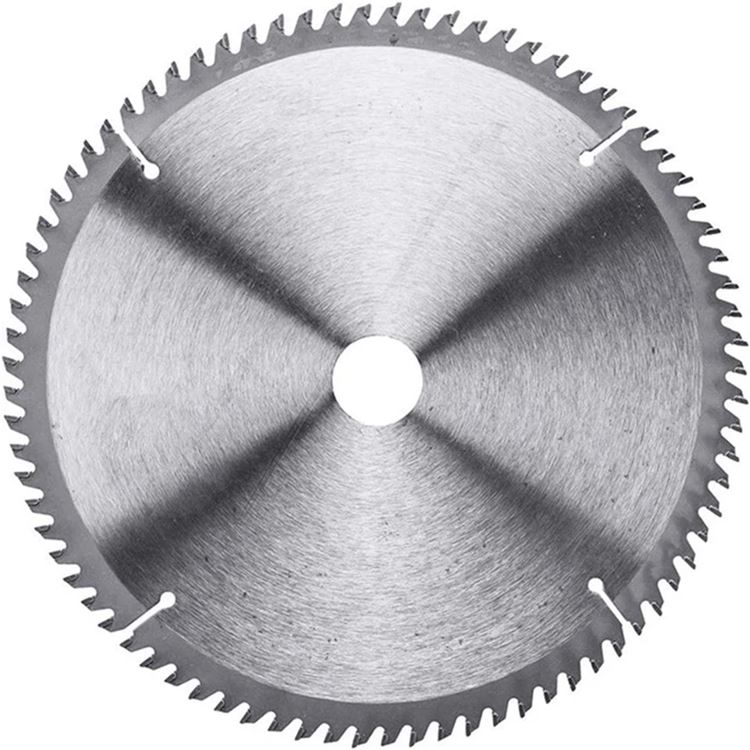
A penge típusa szintén szerepet játszik a zajszintben. Például egy magasabb fogszámú penge kevesebb zajt okozhat, mivel kisebb, pontosabb vágásokat eredményez. A sávfűrész használatakor fontos, hogy megfelelően állítsa be a vágási sebességet és az adagolási sebességet a zaj minimalizálása és a tiszta vágás biztosítása érdekében.
A zaj hatása a munkahelyre
A fémvágás munkahelyén a túlzott zajnak számos negatív hatása lehet. Az operátor szempontjából a hosszú távú, a magas szintű zajnak való kitettség hallásvesztést, stresszt és fáradtságot okozhat. Ez befolyásolhatja a munkavállalók közötti kommunikációt is, növelve a balesetek kockázatát.
Üzleti szempontból a magas zajszint további befektetéseket igényelhet a zajcsökkentő berendezésekbe és a hallásvédelembe. Sőt, ez a munkahelyet kevésbé vonzóvá teheti a potenciális alkalmazottak számára. Ezért mind az üzemeltetők, mind az üzleti vállalkozások érdeke, hogy válasszon alacsonyabb zajszintű vágási módszereket, amikor csak lehetséges.
A megfelelő vágási módszer kiválasztása a zaj alapján
A fémvágási módszer kiválasztásakor a zajnak az egyik fontos tényezőnek kell lennie. Ha a zajcsökkentés a legfontosabb prioritás, akkor a vízsugaras vágás és a lézer vágás kiváló választás. Viszonylag alacsony zajszintet kínálnak, miközben továbbra is magas színvonalú csökkentést biztosítanak.
Ha azonban a vastag vagy kemény fémeket gyorsan meg kell vágni, akkor a plazmavágás vagy a csiszolóvágás megfelelőbb lehet a magasabb zajszint ellenére. Ilyen esetekben döntő fontosságú a megfelelő zaj -ellenőrzési intézkedések végrehajtása, például hangfelvétel - a munkaterületen történő elnyelő anyagok használata és a megfelelő hallásvédelem biztosítása az operátorok számára.
Lépjen kapcsolatba a beszerzéshez
Ha a fémvágó szerszámok piacán tartózkodik, vagy arra törekszik, hogy megvitassa az Ön egyedi igényeinek legjobb vágási módszereit, arra buzdítom Önt, hogy keresse fel. Számos termékcsaládunk van, beleértve aFűrészpenge fém vágásáhozésFűrészpenge a fém színvágásához, ez megfelelhet az Ön igényeinek. Szakértői csoportunk készen áll arra, hogy segítsen Önnek a helyes döntések meghozatalában és a zökkenőmentes beszerzési folyamat biztosításában.
Referenciák
- ASME (American Gépészmérnöki Társaság). "A fémvágási folyamatok szabványai."
- OSHA (Munkahelyi Biztonsági és Egészségügyi Igazgatóság). "Zaj -expozíció az ipari munkahelyeken."
- Ipari fémmegmunkáló kézikönyv. Különböző kiadások, amelyek különféle fémvágási módszereket fednek le.