Hé! Beszállító vagyok a vágó fémüzletben, és első kézből láttam, mennyire fontos megérteni azokat a tényezőket, amelyek befolyásolják a fém vágási sebességét. Ebben a blogban megosztom betekintésemet arról, hogy mi történik a fémvágási folyamat gyorsabbá és hatékonyabbá tételében.
1. A fém anyag tulajdonságai
A vágott fém típusa óriási szerepet játszik a vágási sebesség meghatározásában. A különböző fémek keménységgel, keménységgel és hővezető képességgel rendelkeznek.
Például az alumínium egy viszonylag puha fém. Alacsony olvadáspontja és magas hővezető képessége van. Ez azt jelenti, hogy a vágási folyamat során előállított hő gyorsan eloszlik, lehetővé téve a magasabb vágási sebességet. Gyakran vághatunk olyan sebességgel, amely sokkal gyorsabb, mint a többi fém. Másrészt a rozsdamentes acél nehezebb és ellenállóbb a hővel szemben. Magas krómtartalma megnehezíti, és a vágás során előállított hő felhalmozódhat, ami a szerszám kopásához vezet. Tehát a rozsdamentes acél vágásakor le kell lassítanunk a vágási sebességet, hogy elkerüljük a vágószerszámokat.
Az anyagtulajdonságokkal kapcsolatos másik tényező az ötvözet -összetétel. Egyes ötvözeteket kifejezetten úgy terveztek, hogy bizonyos alkalmazásokhoz továbbfejlesztett tulajdonságokkal rendelkezzen. Például, a magas szilárdság alacsony - ötvözet (HSLA) acélok erősebbek, mint a szokásos szén acélok. A HSLA acélok vágásakor be kell állítanunk a vágási sebességet, hogy figyelembe vegyék a megnövekedett szilárdságot.
2.
A vágószerszám olyan, mint a fém -vágási folyamat szíve. A vágószerszám anyagának közvetlen hatása van a vágási sebességre.
A cementált karbid népszerű választás a vágószerszámokhoz. Rendkívül nehéz és képes ellenállni a magas hőmérsékleteknek. A cementált karbidból készült szerszámok sokkal nagyobb sebességgel vághatnak le, mint a nagysebességű acél (HSS) szerszámok. A HSS -eszközök olcsóbbak, de korlátozottak a kezelési sebesség szempontjából, amelyet kezelni tudnak, különösen a kemény fémekkel való foglalkozás esetén.
A vágószerszám geometriája szintén nagyon fontos. A gereblye szög, a távolsági szög és a vágóél sugara mind befolyásolják, hogy a szerszám hogyan kapcsolódik a fémhez. A pozitív gereblye -szög csökkentheti a vágóerőt, lehetővé téve a magasabb vágási sebességet. A túl nagy pozitív gereblye -szög azonban gyengéé teheti a vágó élét. A távolsági szög megakadályozza, hogy a szerszám dörzsölje a munkadarabot, amely hőt generál és lelassíthatja a vágási folyamatot.
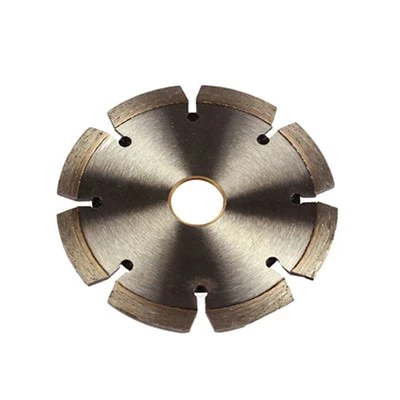
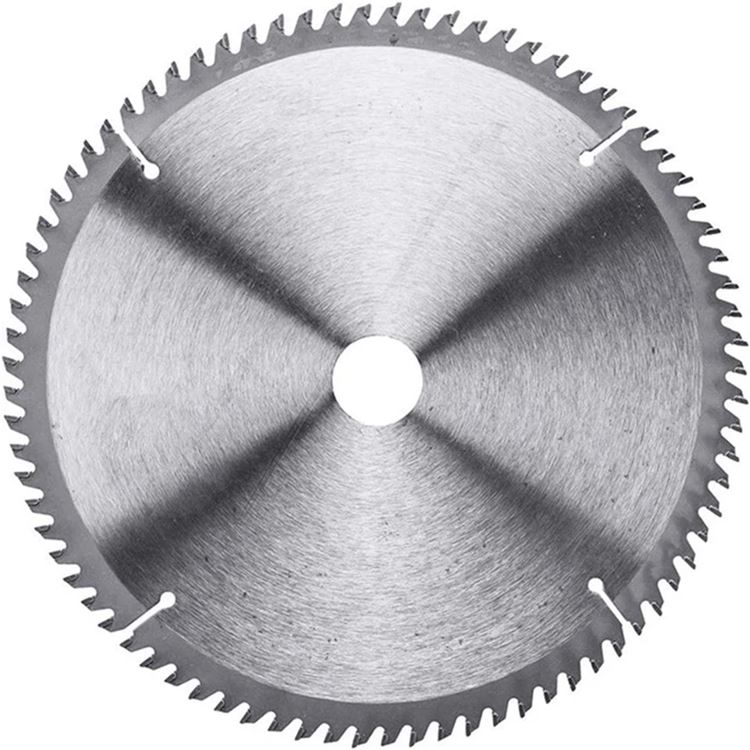
Ha magas színvonalú vágószerszámokat keres, nézd meg a miFűrészpenge a fém színvágásához- Ezeket a fűrészpengéket megfelelő anyaggal és geometriával tervezték a hatékony vágás biztosítása érdekében.
3. Vágó folyadék
A folyadék vágását gyakran figyelmen kívül hagyják, de jelentős hatással lehet a vágási sebességre. A vágófolyadékok több célt szolgálnak. Hűtsük le a vágószerszámot és a munkadarabot, csökkentik a súrlódást, és elárasztják a chipeket.
Nagy sebességgel történő vágáskor sok hőt generálnak. Ha ez a hő nem szétszóródik, akkor károsíthatja a vágószerszámot, és befolyásolhatja a vágás minőségét. A folyadékok vágása hűtőfolyadékként működik, elviszi a hőt és lehetővé teszi a magasabb vágási sebességet. Csökkentik a szerszám és a fém közötti súrlódást is. A kevesebb súrlódás azt jelenti, hogy kevesebb vágási erő, ami viszont lehetővé teszi a gyorsabb vágást.
Különböző típusú vágási folyadékok vannak, például víz - és olaj alapú. A víz alapú vágófolyadékok környezetbarátabbak és jó a hűtést. Az olaj alapú vágófolyadékok jobb kenést biztosítanak, ami hasznos lehet a szerszám kopásának csökkentése érdekében.
4.
A fém vágásához használt szerszámgép szintén befolyásolja a vágási sebességet. A gép ereje kulcsfontosságú tényező. Egy erősebb gép képes kezelni a magasabb vágási erőket, lehetővé téve a gyorsabb vágási sebességet. Például egy nagy méretű ipari eszterga, nagy lóerős motorral, sokkal gyorsabban vághatja le a fémet, mint egy kis padlót.
A szerszámgép merevsége szintén fontos. Ha a gép nem elég merev, akkor a vágási folyamat során rezeghet. Ezek a rezgések egyenetlen vágásokat okozhatnak, és károsíthatják a vágószerszámot. A merev gép stabil vágási műveletet képes fenntartani, lehetővé téve a magasabb vágási sebességet.
A szerszámgép vezérlőrendszere szintén szerepet játszik. A modern CNC (számítógépes numerikus vezérlő) gépek pontosan szabályozhatják a vágási sebességet, az előtolási sebességet és a vágás mélységét. Ez a pontosság lehetővé teszi az optimalizált vágási folyamatokat és a gyorsabb teljes vágási időt.
5. A vágási sebesség és a vágás mélysége
A takarmány sebessége és a vágás mélysége szorosan kapcsolódik a vágási sebességhez. Az előtolási sebesség arra utal, hogy a vágószerszám milyen gyorsan mozog a munkadarab mentén, és a vágás mélysége az, hogy a szerszám mennyire behatol a fémbe.
Ha növeljük a takarmány sebességét vagy a vágás mélységét, akkor általában csökkentenünk kell a vágási sebességet a vágás minőségének fenntartása és a szerszám kopásának megakadályozása érdekében. Például, ha egy sekély vágást végezünk egy kis adagolási sebességgel, akkor növelhetjük a vágási sebességet. De ha mély vágást végezünk, ha magas adagolási sebességgel járunk, akkor a vágószerszám túlterhelésének elkerülése érdekében le kell lassítanunk a vágási sebességet.
Alapvető fontosságú a megfelelő egyensúly megtalálása a takarmány sebessége, a vágási mélység és a vágási sebesség között. Gyakran szükség van valamilyen próbára és hibára, de a tapasztalatokkal a legjobb eredmények elérése érdekében optimalizálhatjuk ezeket a paramétereket.
6. Munkadarab -előkészítés
A megfelelő munkadarab -előkészítés befolyásolhatja a vágási sebességet is. Ha a munkadarabnak szabálytalanságai vannak a felszínén, mint például a burrok vagy az egyenetlenség, akkor a vágószerszámot hirtelen változások tapasztalhatják meg a vágási erőkben. Ez a szerszám kopásához és a vágási sebesség csökkenéséhez vezethet.
A vágás előtt jó ötlet a munkadarab tisztítására és megszakítására. Ha a munkadarabnak kemény külső rétege van, például skála vagy rozsda, akkor az is lelassíthatja a vágási folyamatot. A külső réteg eltávolítása a vágási folyamatot simábbá és gyorsabbá teheti.
7. Üzemeltetői készség
Végül, de nem utolsósorban, az operátor készsége számít. Egy tapasztalt üzemeltető tudja, hogyan kell helyesen beállítani a vágási folyamatot, ideértve a vágási sebesség, az előtolási sebesség és a vágás mélységének beállítását. Korán is felismerhetik a problémákat, például a szerszám kopását vagy a gépi rezgést, és korrekciós intézkedéseket hozhatnak.
Az a kezelő, aki ismeri a vágott fém és a használt vágószerszámokat, valós időbeli beállítást végezhet a vágási sebesség optimalizálása érdekében. Biztosíthatják azt is, hogy a vágási folyamat biztonságos és hatékony.
Összegezve, számos tényező befolyásolja a fém vágási sebességét. Ezeknek a tényezőknek a megértésével és a megfelelő kiigazítások elvégzésével javíthatjuk a vágási folyamat hatékonyságát és jobb eredményeket érhetünk el. Ha a fémtermékek vágásának piacán van, nézd meg a miFűrészpenge fém vágásához- A magas színvonalú fűrészpengék széles skáláját kínáljuk, amelyek kielégíthetik az Ön vágási igényeit.
Ha bármilyen kérdése van, vagy érdekli a vágó fémtermékek megvásárlása, nyugodtan forduljon hozzánk egy részletes megbeszéléshez. Azért vagyunk itt, hogy segítsünk megtalálni a fém -vágási követelmények legjobb megoldásait.
Referenciák
- Kalpakjian, S., és Schmid, SR (2008). Gyártásmérnöki és technológia. Pearson Prentice Hall.
- Trent, EM és Wright, PK (2000). Fémvágás. Butterworth - Heinemann.