A ferde fúrás csavarfúróval gyakori, de kihívást jelentő művelet a különböző iparágakban, például a fémmegmunkálásban, a fafeldolgozásban és az építőiparban. Csigafúró-beszállítóként első kézből tapasztaltam azokat a nehézségeket, amelyekkel a kezelők szembesülnek, amikor ferdén próbálnak fúrni. Ebben a blogban elmélyülök a csavart fúrószárral végzett ferde fúrással kapcsolatos nehézségekbe, és néhány betekintést nyújtok ezek leküzdésére.
1. Bit Walking és pontatlan lyukelhelyezés
A ferde fúrás egyik legjelentősebb problémája a fúrás. Amikor egy csavarfúró kezdetben ferdén érintkezik a munkadarabbal, a vágóélek nem illeszkednek egyenletesen. Ez az egyenetlen erőeloszlás azt okozza, hogy a fúrófej megcsúszik vagy "sétál" a munkadarab felületén, ami pontatlan furatelhelyezéshez vezet.


Képzelje el, hogy megpróbál egy lyukat fúrni egy ferde fémfelületen. A fúrószár hajlamos lecsúszni a tervezett helyről, ami megnehezíti a furat pontos indítását ott, ahol szükséges. Ez a probléma különösen akkor akut, amikor kemény anyagokkal, például rozsdamentes acéllal vagy titánnal dolgozunk, ahol a fúró nagyobb valószínűséggel ellenáll a behatolásnak és a vándorlásnak.
A fúrócsúszás csökkentése érdekében a kezelők gyakran középső lyukasztót használnak, hogy kis bemélyedést hoznak létre a fúrási ponton. Ez segít a fúrószár megvezetésében és megakadályozza, hogy elmozduljon. Ezenkívül a billenőasztallal ellátott fúróprés jobb irányíthatóságot és pontosságot biztosít a ferde fúrás során. A miénkFémdobozos DIN338 csavarfúrófejek fémhezéles vágóélekkel vannak kialakítva, amelyek jobban meg tudják fogni a munkadarabot, csökkentve a fúrószár elmozdulásának valószínűségét.
2. Egyenetlen vágás és fokozott kopás
Ferde fúráskor a spirálfúró egyenetlen vágási erőket fejt ki. A fúró egyik oldalán lévő vágóélek nagyobb nyomásnak és súrlódásnak vannak kitéve, mint a másik oldalon. Ez az egyenetlen terhelés korai kopáshoz és a fúró károsodásához vezethet.
Például, ha 45 fokos szögben lyukat fúr egy fa deszkába, a fúrószár külső éle hosszabb ideig érintkezik a fával, és nagyobb ellenállást fog tapasztalni. Ez idővel az adott oldalon lévő vágóél gyorsabb eltompulását okozhatja, ami a fúrás hatékonyságának és minőségének csökkenését eredményezheti.
A probléma megoldásához fontos, hogy olyan csavarfúrót válasszunk, amely kiváló minőségű anyagokból és megfelelő hőkezelésből áll. A miénkÓn bevonatú tekercs kovácsolt csavarfúró fémhezónbevonattal rendelkezik, amely kiváló kopásállóságot biztosít, meghosszabbítva a fúró élettartamát még egyenetlen vágási körülmények között is.
3. Chip evakuálási problémák
A megfelelő forgácseltávolítás kulcsfontosságú a hatékony fúráshoz. Egyenes lyukak fúrásakor a forgács könnyen kiszabadul a csavarfúró hornyain keresztül. A ferde fúrásnál azonban a forgácsok hajlamosak felhalmozódni a hornyokban és a fúrási pontokon, ami megnehezíti azok eltávolítását.
Ez a chip felhalmozódás számos problémához vezethet. Először is, a fúrószár túlmelegedését okozhatja, ami csökkentheti a vágási teljesítményét, és akár károsíthatja is a fúrót. Másodszor, a felgyülemlett forgács növelheti a súrlódást a fúrószár és a munkadarab között, megnehezítve a fúrási folyamatot és növelve a fúrószerszám elakadásának kockázatát.
A ferde fúrás során a forgácselszívás javítása érdekében a kezelők alacsonyabb előtolást és nagyobb orsófordulatszámot használhatnak. Ez segít a forgácsok kisebb darabokra törésében, és könnyebben eltávolíthatóak a fuvolákról. Ezenkívül hűtőfolyadék vagy kenőanyag használata segíthet a forgácsok kiöblítésében és a súrlódás csökkentésében.
4. Csökkentett fúrási mélység és a cél elérésének nehézsége
A ferde fúrás gyakran korlátozza az elérhető maximális fúrási mélységet. Mivel a fúrószár szögben behatol a munkadarabba, a fúráshoz használható fúró effektív hossza csökken. Ennek az az oka, hogy a fúró dörzsölni kezdhet a furat oldalához, ami túlzott súrlódást okoz, és megakadályozza a további behatolást.
Ráadásul a célmélység pontos elérése kihívást jelenthet. A furat szöge megnehezíti a mélység pontos mérését, és az egyenetlen forgácsolóerők miatt a fúró a tervezett úttól eltérhet, ami pontatlan furatmélységhez vezethet.
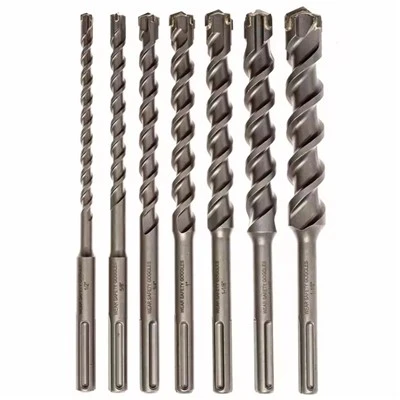
E problémák megoldása érdekében fontos, hogy a feladatnak megfelelő hosszúságú és átmérőjű fúrót válasszunk. A miénkGyári ár SDS Plus szárú keresztvágó fúrófej falazat fúrásáhozÚgy tervezték, hogy jobb behatolást és szabályozást biztosítson szögletes fúrásnál, lehetővé téve a pontosabb mélységszabályozást.
5. Strukturális integritás és biztonsági aggályok
Ferde fúráskor a fúrófejet további hajlító- és torziós erők érik. Ezek az erők veszélyeztethetik a bit szerkezeti integritását, és növelhetik a törés kockázatát. A törött fúró nemcsak a munkadarab károsodását okozhatja, hanem a kezelő biztonságát is veszélyeztetheti.
A biztonság és a fúrószár szerkezeti integritásának megőrzése érdekében elengedhetetlen a megfelelő fúrási paraméterek, például a megfelelő előtolás és orsófordulatszám alkalmazása. A kezelőknek rendszeresen ellenőrizniük kell a fúrószárat kopás vagy sérülés jelei szempontjából, és szükség esetén ki kell cserélni.
Következtetés
A csavart fúróval végzett ferde fúrás számos nehézséggel jár, beleértve a fúrófej mozgását, egyenetlen vágást, forgácselszívási problémákat, csökkent fúrási mélységet és biztonsági problémákat. Ha azonban megértik ezeket a kihívásokat, és megfelelő intézkedéseket tesznek a megoldásukra, a kezelők pontosabb és hatékonyabb ferde fúrási eredményeket érhetnek el.
Csigafúró-beszállítóként elkötelezettek vagyunk amellett, hogy kiváló minőségű fúrószárakat biztosítsunk, amelyek segítenek leküzdeni ezeket a nehézségeket. Termékpalettánk, többek közöttFémdobozos DIN338 csavarfúrófejek fémhez,Gyári ár SDS Plus szárú keresztvágó fúrófej falazat fúrásához, ésÓn bevonatú tekercs kovácsolt csavarfúró fémhez, úgy tervezték, hogy megfeleljenek ügyfeleink sokrétű igényeinek.
Ha többet szeretne megtudni spirálfúróinkról, vagy kérdése van a ferde fúrással kapcsolatban, forduljon hozzánk bizalommal beszerzési megbeszélés céljából. Várjuk, hogy együtt dolgozhassunk, hogy megtaláljuk projektjeihez a legjobb fúrási megoldásokat.
Hivatkozások
- "Machinery's Handbook", Industrial Press Inc.
- Ipari kutatóintézetek különböző műszaki közleményei a fúrási műveletekről.